


Membran Kapak Üretim Süreci
ÜRETİM SÜRECİ · 4 TEMEL AŞAMA
Membran Kapak Üretim Süreci
Tutkal uygulamasından PVC veya PET folyo kaplamaya kadar adım adım süreç.
Bu rehber; tutkal uygulaması, bekletme ve kurutma, takozlara yerleştirme ve folyo kaplama aşamalarını açıklar.
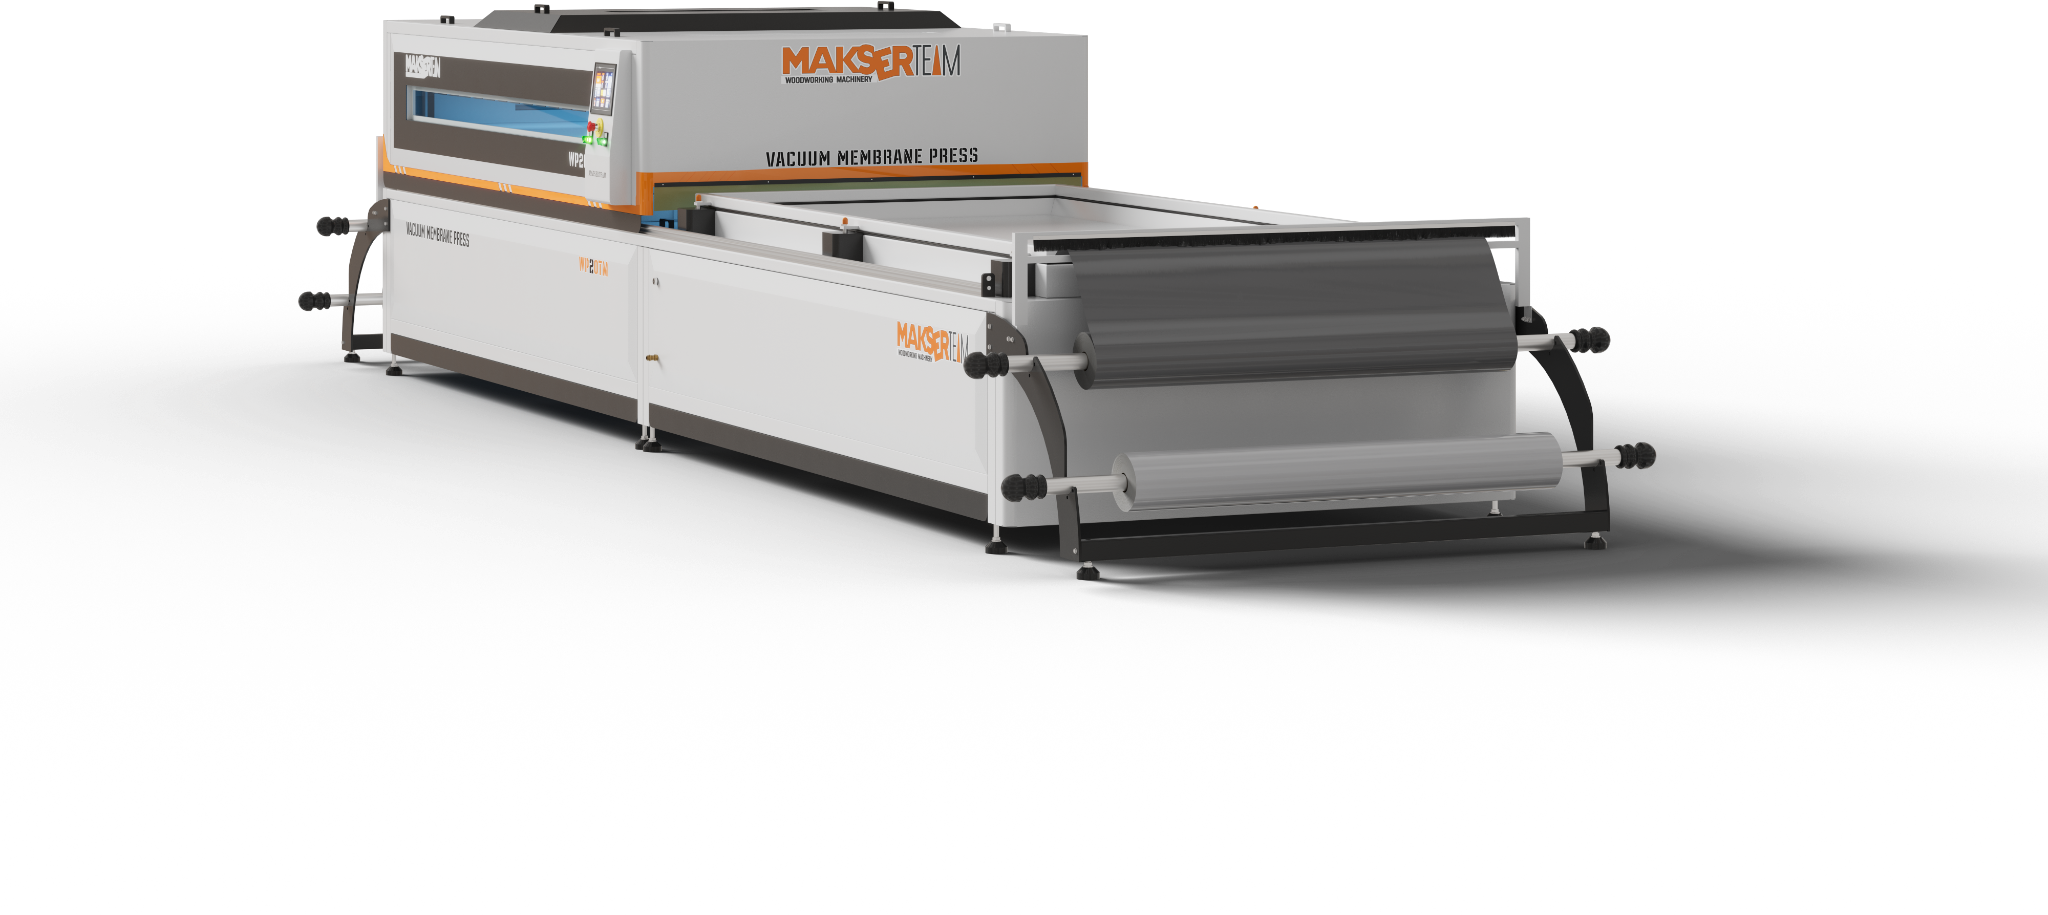
Süreç daha net, üretim daha verimli.
4 temel aşama
ADIM 1 / 4
Tutkal Uygulaması
Tutkalın kapak yüzeylerine homojen şekilde uygulanması; uzun ömür, dayanıklılık ve yüksek yapışma performansı için kritik bir aşamadır.
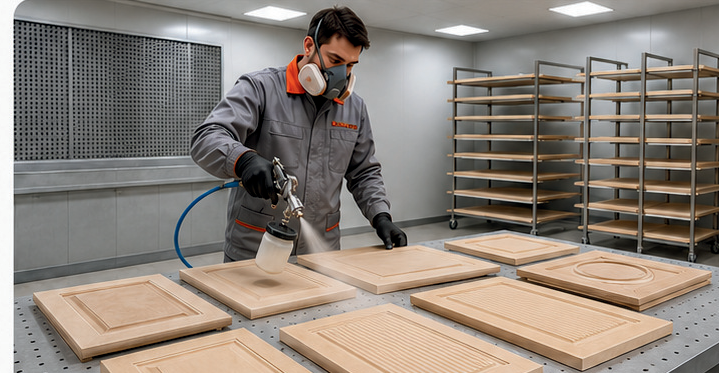
Tutkal Uygulama Alanı
İmkân olan işletmelerde ayrı ve havalandırmalı bir tutkal uygulama alanı; daha düzenli, temiz ve kontrollü bir çalışma ortamı sağlar.
İş Güvenliği
Operatörün maske kullanması ve ortamın yeterli şekilde havalandırılması, çalışan sağlığı açısından önemlidir.
Tutkal Kalitesi
Tutkal kalitesi, kaplama kalitesini doğrudan etkiler. Kullanılacak tutkal, ürün ve uygulama şartlarına uygun seçilmelidir.
Tabanca ve Nozul Seçimi
Genellikle 1.4–1.8 mm aralığında nozul tercih edilir. En uygun ölçü, kullanılan tutkal türüne göre tedarikçiden öğrenilmelidir.
Doğru Uygulama
Tutkal; yüzeye, modellere ve kenarlara homojen şekilde uygulanmalıdır.
Fazla Tutkal Uygulaması
Aşırı tutkal yüzeyde bir katman oluşturur. Bu katman, folyo kaplama sonrasında belirginleşerek görüntü kalitesini olumsuz etkileyebilir.
Yetersiz Tutkal Uygulaması
Yetersiz tutkal uygulaması, yapışma performansını düşürür ve kaplamanın kullanım ömrünü kısaltabilir.
Yüzey Kontrolü ve Temizlik
Yüzeyler temiz olmalı; bıçak izi, CNC dalgalanması, çizim hatası ve benzeri kusurlar önce onarılmalıdır. Tutkal kuruyunca tekrar kontrol edilir. Katman veya pürüz varsa hafif el zımparası ve hava ile temizlenir.
İkinci Kat Uygulama (Opsiyonel)
Gerekli görülürse ve kullanılan tutkal sistemine uygunsa, ilk kat kuruduktan sonra ikinci kat uygulanabilir.
ADIM 2 / 4
Tutkal Sonrası Bekletme ve Kuruma
Tutkal uygulaması tamamlandıktan sonra kapaklar, uygun ortam koşullarında bekletilerek kurutulur. Kuruma süresi; ortam sıcaklığına, hava sirkülasyonuna ve kullanılan tutkal sistemine göre değişebilir.
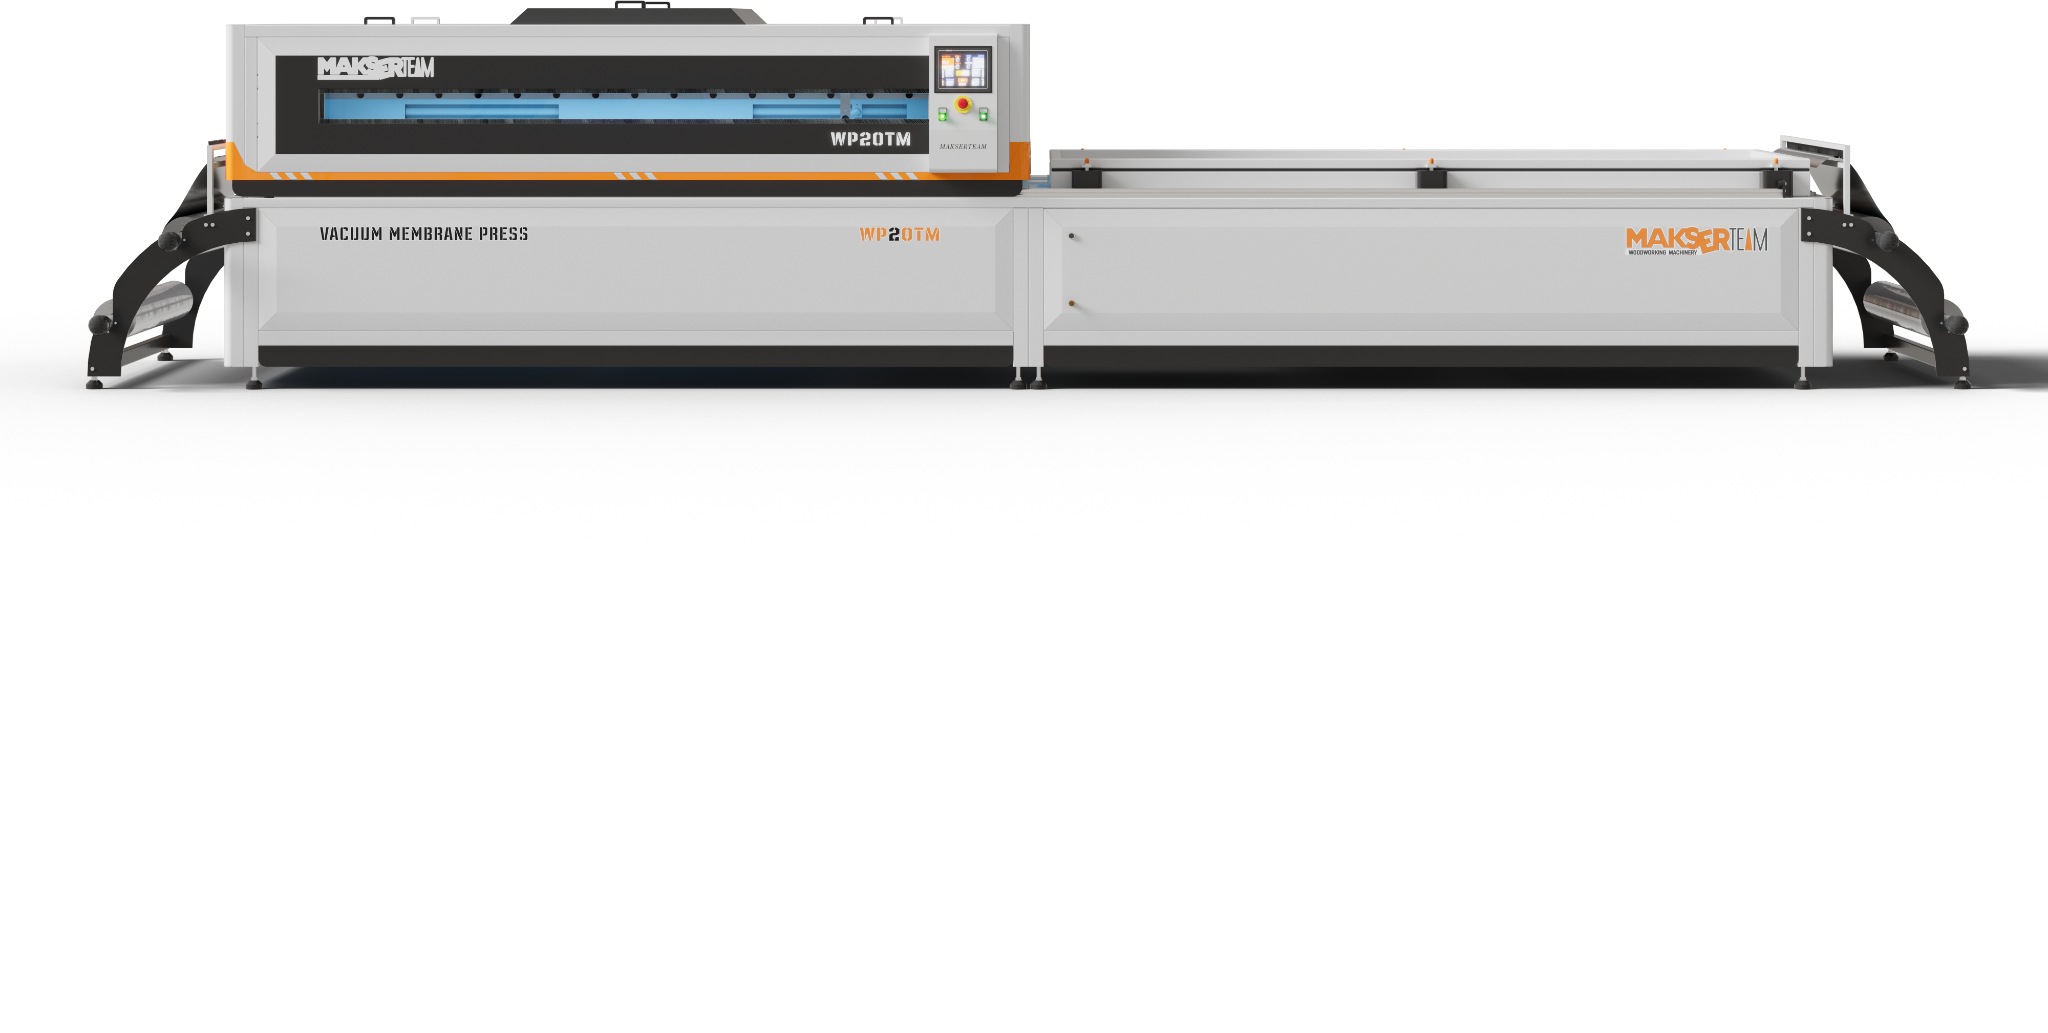
Kuruma Süresi
Tutkalın yüzeye tam olarak oturabilmesi için kapaklar yeterli süre bekletilmelidir. Süre, ortam sıcaklığına ve kullanılan tutkal sistemine göre değişebilir.
Bekletme Rafları
Kapaklar raflarda düzenli bekletilmelidir. Parçaların birbirine temas etmeden yerleştirilmesi, yüzey kalitesinin korunmasına yardımcı olur.
Çalışma Alanı Planlaması
Operatör geçişleri, folyo çekme alanı ve yükleme boşlukları dikkate alınmalıdır. Raflar, çalışma akışını engellemeyecek mesafede konumlandırılmalıdır.
Yüzey Kontrolü
Kurutma sonrasında kapak yüzeyleri kontrol edilmelidir. Yüzeyde katmanlaşma, pürüz veya istenmeyen izler bulunmamalıdır.
Son Hazırlık
Makineye yerleştirmeden önce kapaklar son kez gözden geçirilmelidir. Gerekirse hafif el zımparası ve hava ile temizlik yapılabilir.
Sonraki Aşama
Kuruması tamamlanan kapaklar, takozlar üzerine yerleştirilerek PVC veya PET folyo kaplama operasyonuna hazırlanır.
ADIM 3 / 4
Takozlara Yerleştirme
Kurutma ve son yüzey kontrolü tamamlanan kapaklar, çalışma tablası üzerindeki takozlara uygun aralıklarla yerleştirilir. Bu yerleşim, özellikle kenar dönüşünde folyonun parçayı daha sağlıklı sarmasına yardımcı olur.
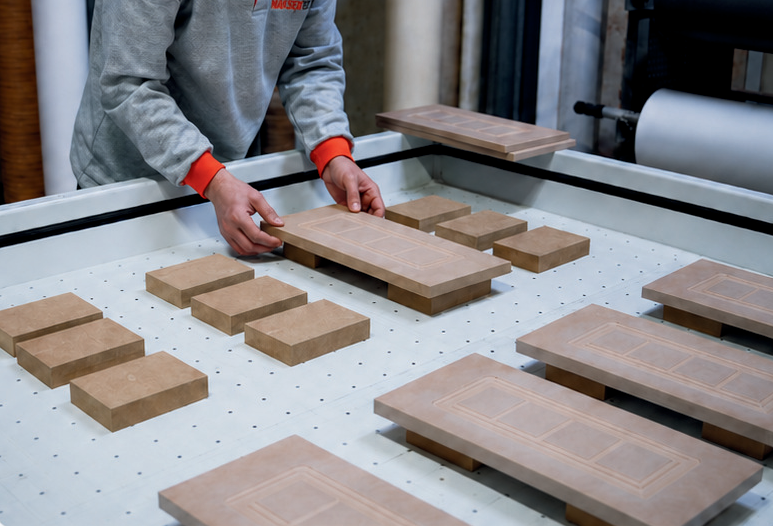
Önerilen Takoz Ölçüsü
Uygulamada genellikle 28 mm yükseklik ve 80 × 150 mm ölçülerindeki takozlar tercih edilir.
Kenar Kaplama İçin Takoz
Kenar dönüşü yapılacak kapaklarda parça takoz üzerine alınmalıdır. Böylece PVC veya PET folyo, kenarları daha rahat sarar.
Parçalar Arası Boşluk
Kenar kaplamalı uygulamalarda ideal olarak 40–75 mm boşluk tavsiye edilir. Mesafe, folyo kalınlığına ve modele göre değişebilir.
Kenar Kaplama Yoksa
Kenar kaplaması yapılmayacak uygulamalarda takoz kullanımı gerekli değildir. Parçalar doğrudan düz çalışma tablasına yerleştirilebilir.
Minimum Boşluk
Kenar dönüşü olmayan uygulamalarda yaklaşık 10 mm boşluk çoğu zaman yeterlidir.
Dengeli Yerleşim
Parçalar dengeli ve düzenli yerleştirilmelidir. Böylece tabla üzerinde gereksiz boşluk oluşmaz ve PVC folyo firesi en aza indirilmeye çalışılır.
ADIM 4 / 4
PVC veya PET Folyo Çekimi, Isıtma ve Vakumlama
PVC veya PET folyo, kapakların üzerine düzgün biçimde serilir ve çerçeve üzerinden çekilir. Isıtma türbünü gönderilerek folyo kontrollü şekilde ısıtılır.
Uygun sıcaklık, doğru süre ve kontrollü bekletme; kaplama kalitesini ve ürün ömrünü doğrudan etkiler.
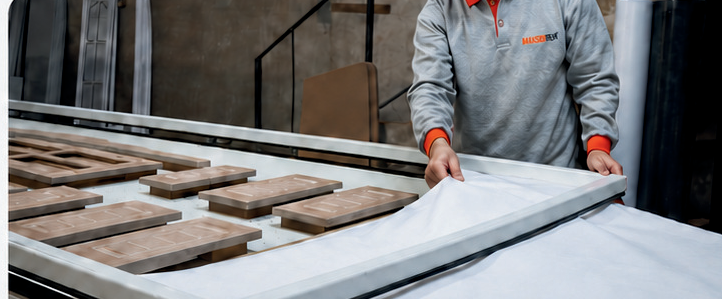
Folyo Çekimi
PVC veya PET folyo, çalışma tablasına kırışıksız ve dengeli şekilde serilmelidir.
İlk Ayar: Manuel Mod
İlk uygulamalarda manuel çalışmayla folyonun yeterli genleşmeye ulaştığı sıcaklık gözlemlenir. Bu değerler otomatik ayarlara girilerek basım otomatik gerçekleştirilebilir.
Doğru Isı
Folyo ısındıkça önce dalgalanır; yüzey düzgün ve stabil hale geldiğinde vakumlamaya hazırdır.
Ön Isıtma
Soğuk günlerde, günün ilk başlangıcında tabla ve ısıtma türbünü boşken yaklaşık 30–60 saniye ön ısıtma yapılabilir.
Vakumlama ve Bekletme
Vakumlama sonrası ısı kapatılabilir. Ürünler içeride yaklaşık 30–45 saniye bekletilerek daha iyi yapışma desteklenebilir.
Dikkat Edilecek Hususlar
Aşırı ısı, özellikle ince folyolarda yanma veya deformasyon riski oluşturabilir. Çok erken vakumlama ise yapışma ömrünü olumsuz etkileyebilir.
SONUÇ VE KALİTE
Nihai Sonuç ve Yüzey Kalitesi
Doğru tutkal, yüzey hazırlığı, kontrollü kuruma, uygun yerleşim ve doğru ısı-vakum parametreleri birlikte yüksek yüzey kalitesi sağlar. Sonuç olarak pürüzsüz, homojen ve estetik açıdan güçlü ürünler ortaya çıkar.
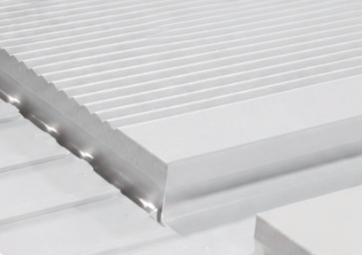
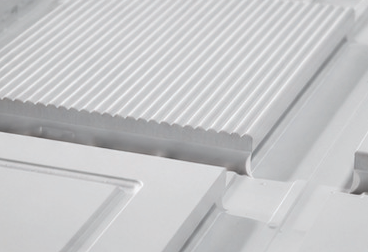
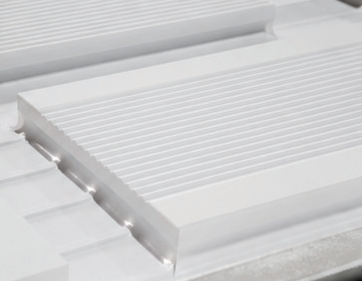
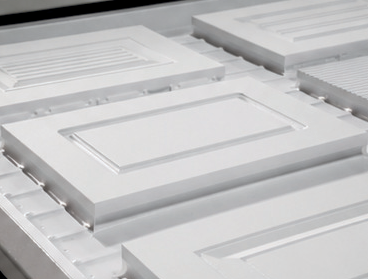
Pürüzsüz Yüzey
Doğru proses ile yüzeyde homojen, temiz ve estetik bir görünüm elde edilir.
Doğru Kenar Dönüşü
Uygun hazırlık ve ayarlarla kenarlarda dengeli ve güçlü bir kaplama sağlanır.
Net Profil Detayları
Model ve desen detayları, kaplama sonrasında belirginliğini korur.
Yüksek Yapışma Performansı
Doğru tutkal ve doğru ısı yönetimi, uzun ömürlü yapışma performansına katkı sağlar.
Temiz İşçilik
Yüzey hazırlığı ve kontrollü uygulama, kusursuz nihai görünüm için önemlidir.
Kaliteli Nihai Ürün
Tüm aşamaların doğru yönetilmesi, müşteri memnuniyetini destekleyen kaliteli sonuçlar sunar.
REHBERİ SAKLAYIN
Aynı rehber, indirilebilir PDF olarak.
Altı sayfalık MakserTeam Membran Kapak Üretim Rehberi’ni inceleyin veya müşterilerinizle paylaşın.