


Membran Kapı ve PVC Folyo Kaplama Rehberi
ÜRETİCİDEN TEKNİK REHBER
Membran kapı üretiminde doğru çalışma tablası ölçüsü, önce hangi kaplama yöntemini kullanacağınıza göre belirlenir. Ham kapı yüzeyini kaplamak, kenar bantlı bir kapının yalnız yüzeylerini kaplamak ve kapının kenarlarını da PVC folyo ile sarmak aynı uygulama değildir.
Bu rehber, PVC folyo kaplamalı iç oda kapısı üreten veya üretime başlamayı planlayan işletmeler için hazırlanmıştır. Üç üretim yolunu, vakum membran presin çalışma tablasını ve folyo enini birlikte ele alır. Ölçü örnekleri Makser uygulamalarına aittir; nihai imalat ölçüleri projenize göre belirlenir.
Membran kapı üretiminde ilk karar: Ne kaplanacak?
Bu yazıda membran kapı üretimiyle kastedilen, CNC ile modellenen MDF/HDF kapı yüzeylerine vakum preste PVC folyo uygulanmasıdır. Folyonun kapı gövdesi birleştirilmeden önce mi, sonra mı uygulanacağı ve kenarlara dönüp dönmeyeceği üretim sırasını değiştirir.
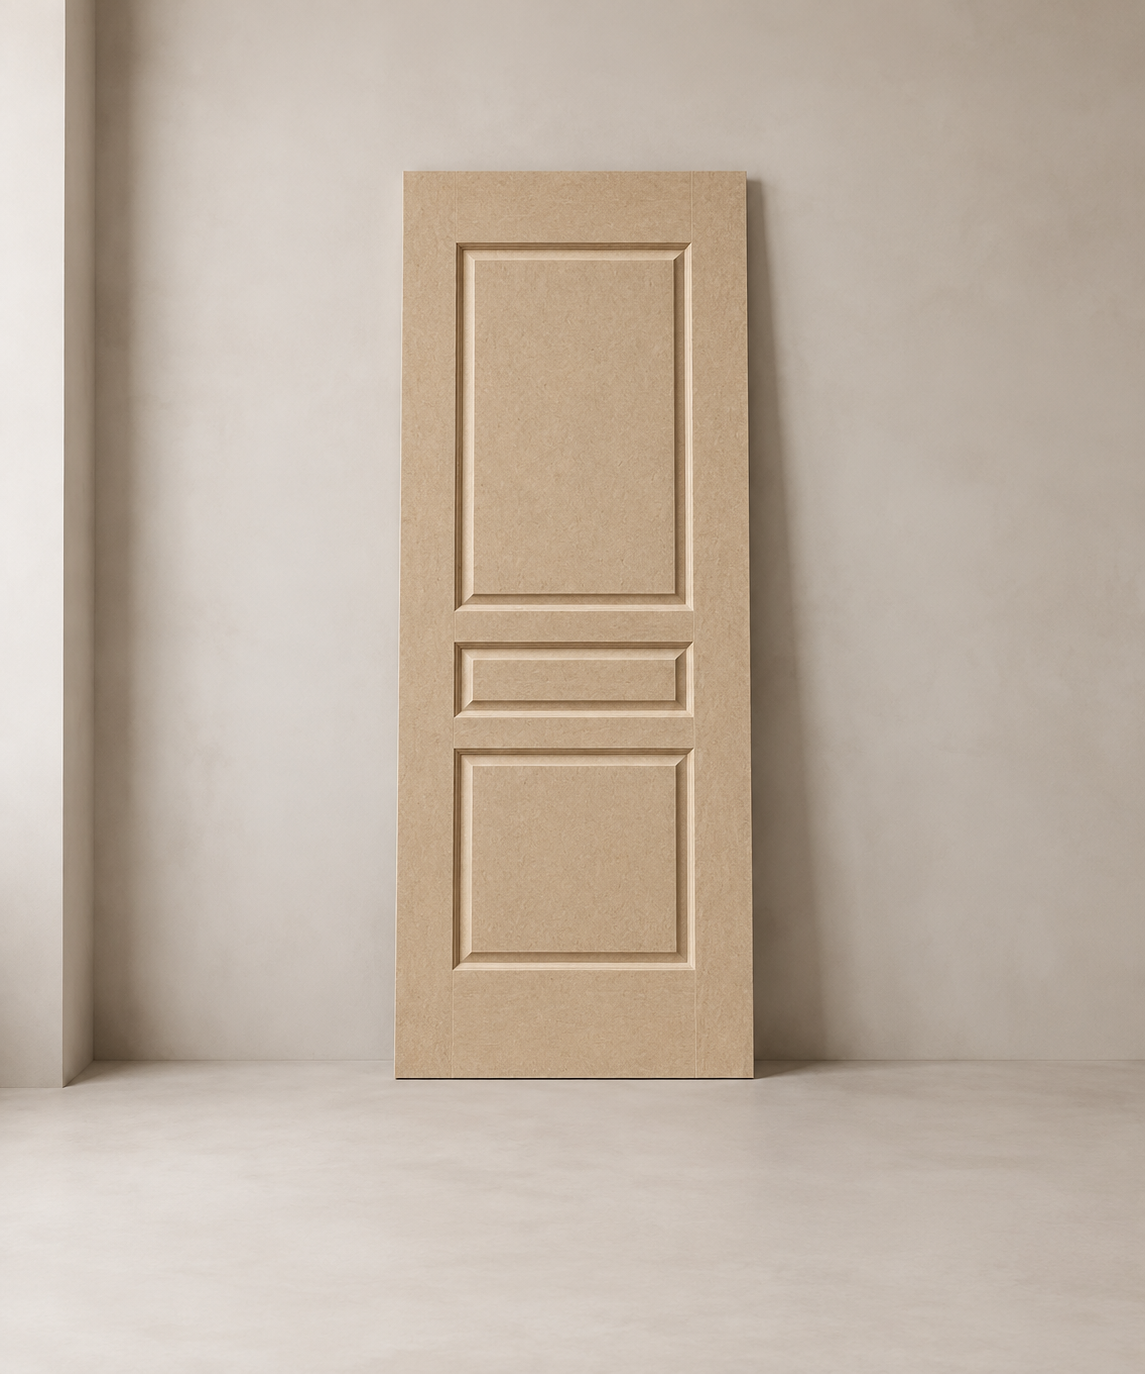
Önce ince yüzey panelleri kaplanır. Kapı gövdesi daha sonra birleştirilir.
Üretim sırası ve tabla ölçüsü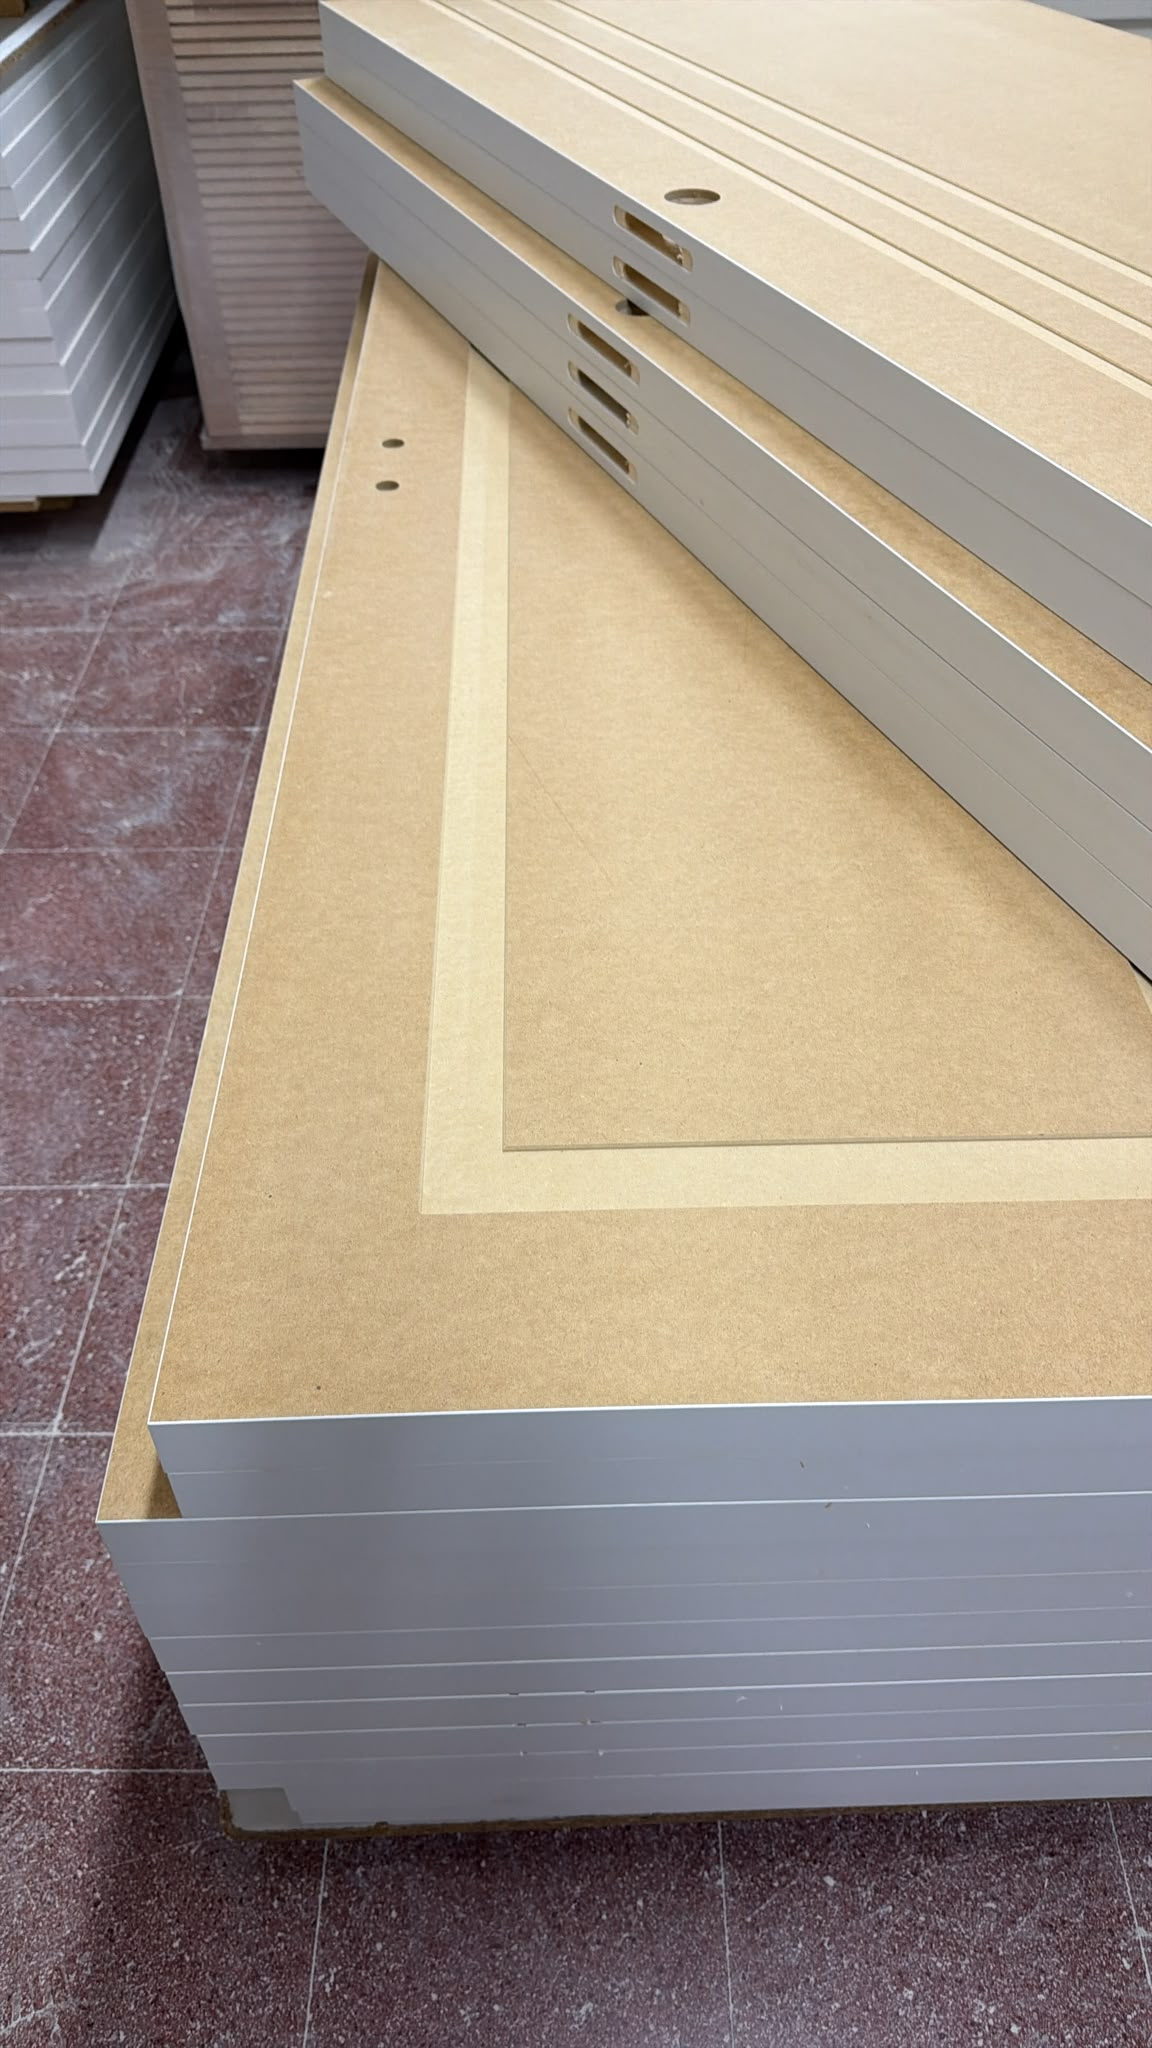
Kenarlar önceden bantlanır. Ön ve arka yüzeyler ayrı ayrı kaplanır.
Üretim sırası ve tabla ölçüsü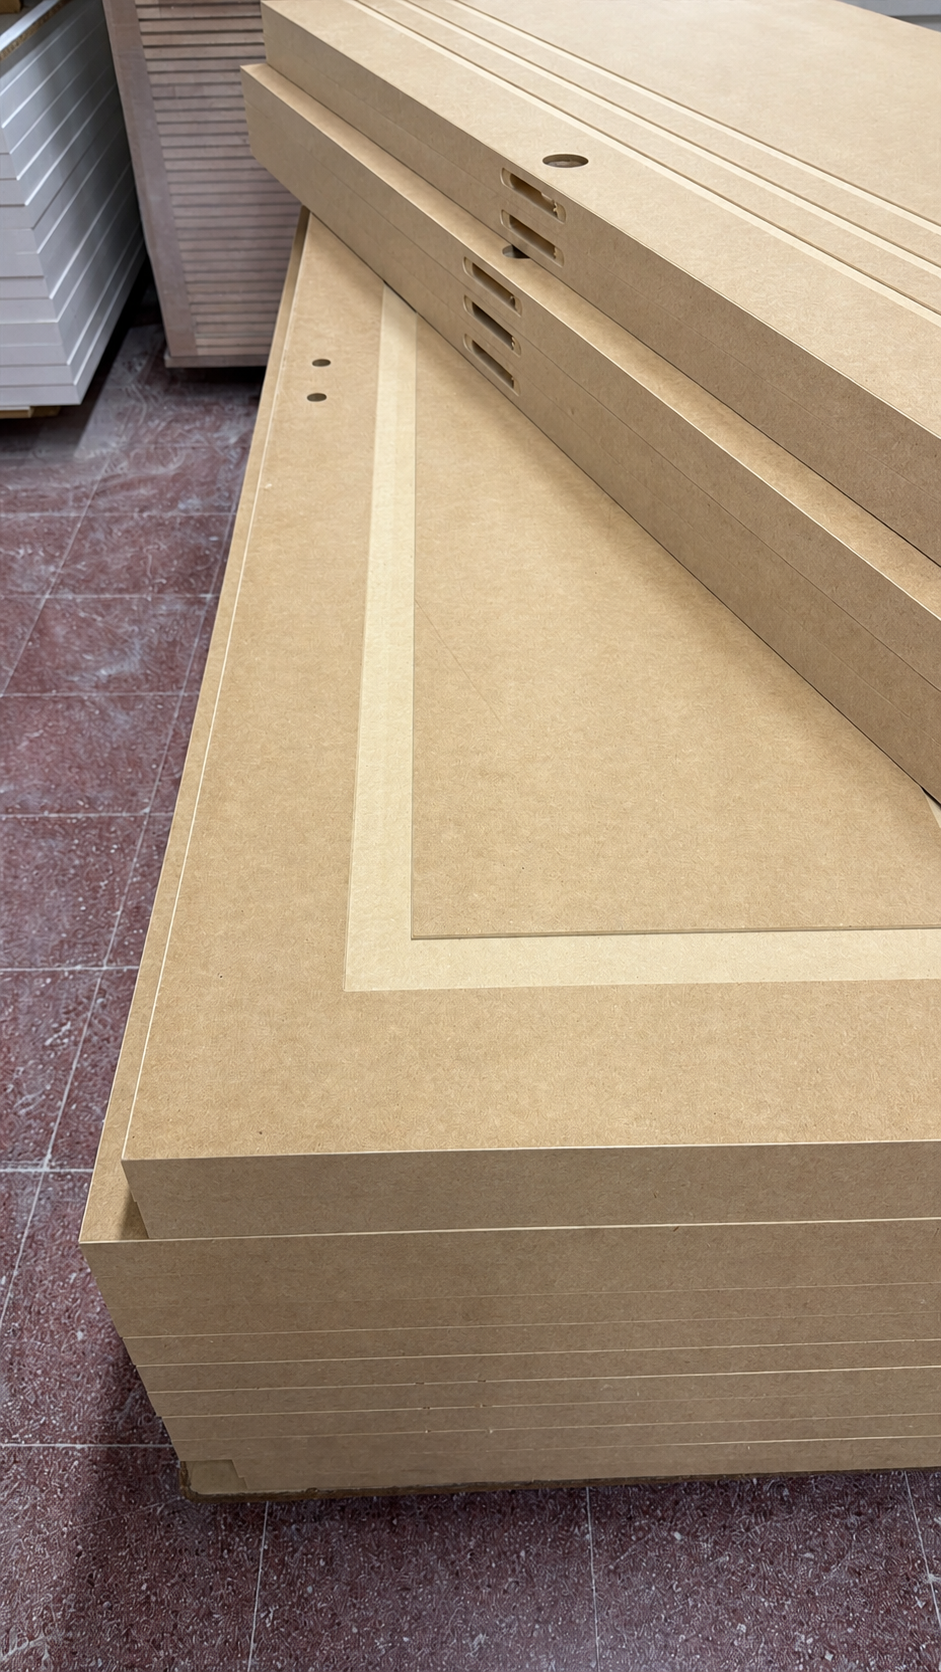
İlk yüzey ayrı kaplanır. İkinci kaplamada diğer yüzey ve kenarlar birlikte sarılır.
Üretim sırası ve tabla ölçüsüGörseller kaplanacak ürünün ve kenarlarının durumunu açıklar; üzerlerindeki kol/kilit delikleri işlem sırasını temsil etmez. Ham panelin rengi ve kenar bantsız kapı örneği önceki rehber çalışmasında yapay zekâ desteğiyle düzenlenmiştir. Kenar bantlı kapı fotoğrafı orijinaldir.
Üç yöntemde CNC, tutkal ve preslerin görevi
Bu rehberdeki üç yöntemin tamamında kapı yüzeyleri CNC ile modellenir. CNC işlemi yüzey desenini oluşturur. Soğuk pres, yüzey panellerini kapı iskeleti ve iç dolgusuyla birleştirir. WP vakum membran pres ise uygun PVC folyoyu hazırlanmış yüzeye kaplar. Soğuk pres ile vakum presin görevleri birbirinden farklıdır.
Her vakum pres kaplamasından önce kaplanacak MDF/HDF yüzeyi temizlenir ve tutkal tabancasıyla uygun membran pres tutkalı uygulanır. Kenar dönüşlü uygulamada kaplanacak kenarlar da hazırlanır. Tutkalın kuruma ve preslemeye hazır hale gelme koşulları, kullanılan ürünün teknik talimatlarına göre belirlenir.
Yüzey modelleme ve kaplama için ilgili ürünlerimizi Makser RO66 CNC Router ve WP2 vakum membran pres sayfalarında inceleyebilirsiniz.
YÖNTEM 1 · DİK ÇERÇEVE
Ham kapı yüzeyini kaplama: Önce folyo, sonra kapı birleştirme
Bu yöntemde kapının tamamı değil, ön ve arka yüzeyini oluşturacak paneller kaplanır. Kapı yüzey panelleri çoğunlukla 4, 6 veya 8 mm kalınlığındadır. Bazı camlı ve özel modellerde bu kalınlık 18 mm’ye kadar çıkabilir.
Üretim sırası
- Kapı yüzeyleri CNC’de modellenir.
- Kaplanacak yüzeyler tutkal tabancasıyla tutkallanır.
- Paneller WP vakum preste PVC folyo ile kaplanır.
- Kaplanan paneller, iskelet ve dolgu ile soğuk preste birleştirilir.
- Kapı ebatlama makinesinde nihai ölçüsüne getirilir.
- Kenar bantlama yapılır.
- Kapı kolu ve kilit yerleri açılır.
Tabla ölçüsü örneği: 1.000 → 920 → 900 mm
İnce yüzey paneli uygulamasında tabla çerçevesi dik iner. Makser’in bu örnek çerçeve tasarımında dıştan dışa 1.000 mm en, toplam 80 mm çerçeve farkından sonra 920 mm net iç en bırakır. İki yanda 10’ar mm boşlukla 900 mm enindeki panel yerleştirilebilir.
1.000 mm dış en − 80 mm çerçeve farkı = 920 mm net iç en
920 mm − 10 mm − 10 mm = 900 mm panel eni
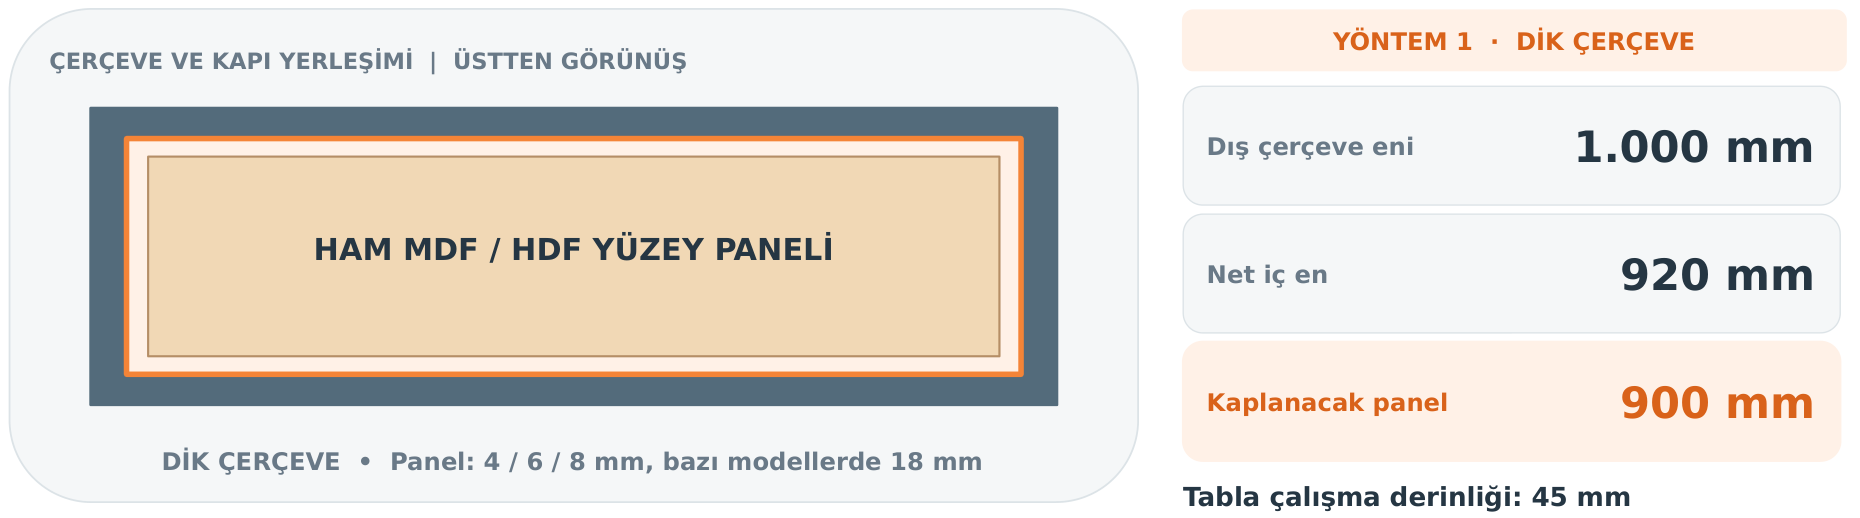
Bu kapı yüzeyi uygulaması için tabla çalışma derinliği 45 mm olarak tasarlanır. Panel kalınlığı ile tabla derinliği aynı ölçü değildir. Boy hesabı da en hesabındaki yerleşim mantığıyla yapılır.
YÖNTEM 2 · PAHLI ÇERÇEVE
Kenar bantlı bitmiş kapının yalnız yüzeylerini kaplama
Kapı gövdesi önce hazırlanır, ebatlanır ve kenarları bantlanır. Ardından ön ve arka yüzeyler vakum preste tek tek PVC folyo ile kaplanır. Bu yöntemde folyo ile kenar dönüşü yapılmaz; kenarlar önceden çekilen bantla tamamlanmıştır.
Üretim sırası
- Yüzeyler CNC’de modellenir.
- Kapı gövdesi soğuk preste birleştirilir.
- Kapı ebatlama yapılır.
- Kenar bantları çekilir.
- İlk yüzey tutkallanır ve WP’de PVC folyo ile kaplanır.
- Diğer yüzey tutkallanır ve ayrı bir WP uygulamasında kaplanır.
- Kapı kolu ve kilit yerleri açılır.
Aynı dış ölçüde neden daha dar kapı yerleşir?
Bitmiş kapı daha kalın olduğu için çerçeve pahlı, yani eğimli iner. Bu tasarım, folyonun patlama riskini azaltmak amacıyla kullanılır. Örnekte toplam çerçeve farkı 80 mm değil, 150 mm’dir.
1.000 mm dış en − 150 mm çerçeve farkı = 850 mm net iç en
850 mm − 10 mm − 10 mm = 830 mm kapı eni
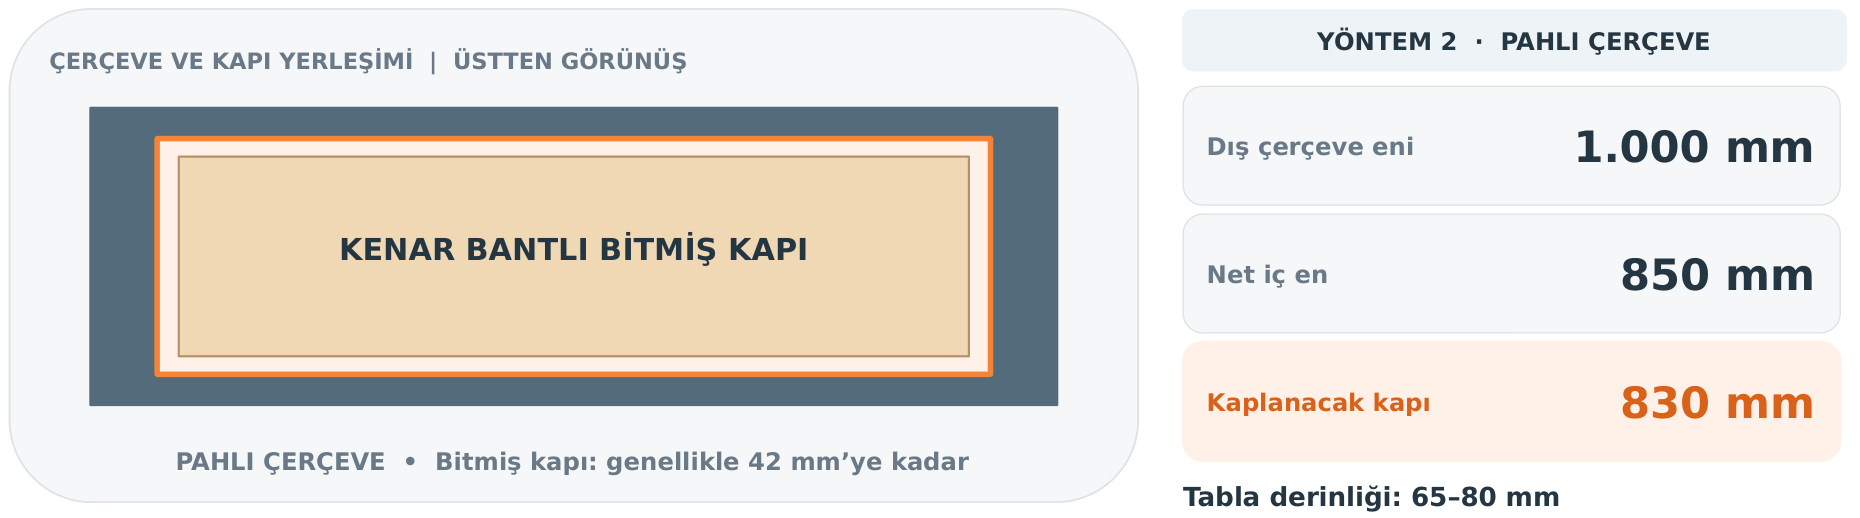
Ele aldığımız bitmiş kapılarda toplam kanat kalınlığı genellikle 42 mm’ye kadar çıkabilir. Tabla çalışma derinliği 65–80 mm aralığında, müşterinin kapı kalınlığına göre belirlenir. Farklı kalınlık ve geometriler proje aşamasında ayrıca değerlendirilir.
YÖNTEM 3 · PAHLI ÇERÇEVE + KENAR DÖNÜŞ PAYI
Kenar bantsız kapının yüzeylerini ve kenarlarını PVC folyo ile kaplama
Bu yöntemde kapı soğuk preste birleştirilir ve ebatlanır; kenar bantlama yapılmaz. Folyo kaplama iki ayrı WP uygulamasında tamamlanır: önce ilk yüzey, daha sonra diğer yüzeyle birlikte kenarlar kaplanır.
Üretim sırası
- Yüzeyler CNC’de modellenir.
- Kapı soğuk preste birleştirilir.
- Kapı ebatlama makinesinde ölçüsüne getirilir.
- İlk yüzey tutkallanır; WP’de yalnız ilk yüzey kaplanır.
- Diğer yüzey ve kaplanacak kenarlar hazırlanıp tutkallanır; ikinci WP uygulamasında diğer yüzey ve kenarlar birlikte kaplanır.
- Kapı kolu ve kilit yerleri açılır.
Kenarlar için neden çevre boşluğu gerekir?
Folyonun kapının kenarlarına dönebilmesi için kapı ile iç çerçeve arasında boşluk bırakılır. Bu uygulamada da pahlı çerçeve kullanılır. Makser olarak başlangıç ölçülendirmesinde kapının her yönünde 75 mm boşluk öneriyoruz.
900 mm kapı eni + 75 mm sol boşluk + 75 mm sağ boşluk
= 1.050 mm gerekli net iç en
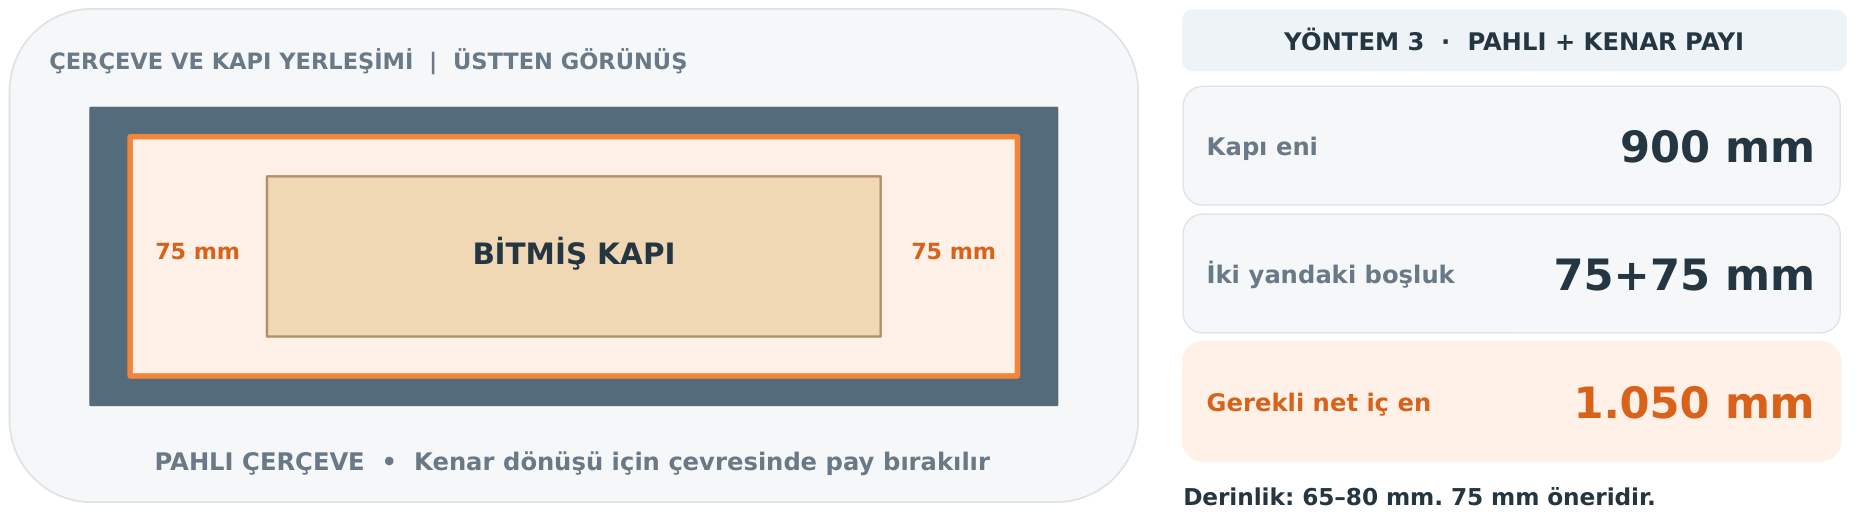
Aynı hesap boy için de geçerlidir. Örneğin 2.100 mm kapı boyu + 75 mm + 75 mm = 2.250 mm net iç boy gerekir. Böylece 900 × 2.100 mm kapı için bu önerilen boşluklarla net iç alan 1.050 × 2.250 mm olur.
Dış çerçeve ölçüsü, bu net iç alana seçilen çerçevenin payı eklenerek ayrıca belirlenir. Tabla çalışma derinliği kapı kalınlığına göre 65–80 mm aralığında değerlendirilir. 75 mm evrensel bir zorunluluk değildir; kapı modeli, folyo ve uygulama denemelerine göre azaltılabilir.
PVC folyo eni ve dilimleme: 1.400 mm nasıl değerlendirilir?
Folyo seçerken en ile boy ölçüsünü ayırmak gerekir. En, bobinin genişliğidir. Boy ise bobinden açılarak çekilen uzunluktur. Bu rehberde ele aldığımız 1.200 ve 1.400 mm gibi değerler folyo enini belirtir; gerçek ölçü ve malzeme uygunluğu tedarikçiden doğrulanmalıdır.
Özellikle birinci yöntemde seri yüzey kaplaması yapan üreticiler, 1.400 mm enindeki folyoyu kapı yüzeyine ve çerçeve tasarımına uygun enlerde dilimleyebilir. Böylece kapı kaplamasında gereken genişlik kullanılır; kalan uygun şeritler kasa üretiminde değerlendirilebilir.
TOPLAM EN / GENİŞLİK: 1.400 mm
Bu değerler EN ölçüsüdür. Bobinden çekilecek BOY ayrıca belirlenir.
Örnek bölüşüm: 1.000 + 400 = 1.400 mm. Kesim ve kenar düzeltme payları gösterilmemiştir.
Dilimleme ve kasa sarma için ne gerekir?
Folyo, tedarikçiden dilimlenmiş satın alınabilir veya işletmede PVC folyo dilimleme makinesiyle hazırlanabilir. Kalan uygun şeritleri profil üzerinde değerlendirmek için kasa sarma makinesi gerekir. Şeridin eni ve malzeme özellikleri, sarılacak kasa profiline uygun olmalıdır.
Bazı kasa modelleri geometrileri ve uygulama koşulları uygunsa Makser WP vakum preste de kaplanabilir. Bu, her kasa modelinin veya her kalan şeridin aynı şekilde değerlendirilebileceği anlamına gelmez.
Kalan şeritlerin gerçekten kullanılabildiği bir üretim düzeni, atılan folyo miktarını azaltmaya yardımcı olur. Ekonomik sonuç; üretim miktarına, profil ihtiyacına, dilimleme ve ekipman maliyetlerine bağlıdır.
Doğru çalışma tablası ölçüsü nasıl belirlenir?
Başlangıç noktası yalnızca en sık üretilen kapı değil, üreteceğiniz en büyük kapı veya yüzey panelidir. Önce yöntem seçilir; ardından ürünün en ve boyuna gerekli yerleşim boşlukları eklenir. Çerçeve payı, çalışma derinliği ve folyo tutma alanı bu hesaptan ayrı kontrol edilir.
| Üretim yöntemi | Net iç en / boy | Örnek dış çerçeve hesabı | Tabla derinliği |
|---|---|---|---|
| 1. Ham yüzey paneli | Kaplanacak panel ölçüsü + 20 mm | Net iç ölçü + 80 mm | 45 mm |
| 2. Kenar bantlı bitmiş kapı | Kapı ölçüsü + 20 mm | Net iç ölçü + 150 mm | 65–80 mm |
| 3. Kenar bantsız; kenarlar da kaplanacak | Kapı ölçüsü + 150 mm | Net iç ölçü + projedeki çerçeve payı | 65–80 mm |
+20 mm, iki yanda 10’ar mm; +150 mm yerleşim payı, iki yanda 75’er mm anlamındadır. Çerçevenin +80 / +150 mm farkları örnek Makser tasarımlarına aittir; bütün makineler için sabit standart değildir. İlk yöntemde birleştirme/ebatlama öncesindeki kaplanacak panel ölçüsü esas alınmalıdır.
MakserTeam olarak üreticiyiz. Çalışma tablasını, kullanılacak folyo ve kaplama yöntemiyle uyumlu olacak şekilde istenilen ölçülerde projelendirip özel üretebiliriz. Standart bir dış ölçüyü seçmek yerine, ihtiyacınız olan net iç çalışma alanından başlayarak ilerleriz.
Tabla ölçülendirmesi için bize bu bilgileri gönderin
- Kullanacağınız yöntem: 1, 2 veya 3.
- Kaplanacak en büyük kapının/panelin eni × boyu.
- Kaplanacak ürünün kalınlığı.
- Kullanacağınız PVC folyonun gerçek eni ve mevcutsa kalınlık/teknik bilgisi.
- Kapı modelini ve kenar yapısını gösteren fotoğraf veya teknik çizim.
Birden fazla kapı seriniz varsa en geniş ve en uzun ölçüleri ayrıca belirtin. Bunların aynı kapıya ait olması gerekmez.
Membran kapı üretimi ve tabla ölçüleri: Sık sorulan sorular
Membran kapı üretiminde soğuk pres ve vakum pres aynı işi mi yapar?
Hayır. Soğuk pres kapı gövdesini birleştirir; vakum membran pres hazırlanmış yüzeye PVC folyo kaplar. Seçilen yönteme göre bu iki işlemin sırası değişir.
1.000 mm dış tabla eni her yöntemde 900 mm kapı için yeterli mi?
Hayır. Birinci yöntemin dik çerçeve örneğinde 900 mm panel yerleşir. İkinci yöntemin pahlı çerçeve örneğinde aynı dış enle 830 mm kapı yerleşir. Üçüncü yöntemde kenar dönüşü için ayrıca çevre boşluğu gerekir.
1.400 mm PVC folyo ölçüsü en mi, boy mu?
Bu rehberde 1.400 mm, bobinin enini yani genişliğini gösterir. Boy, bobinden açılıp çekilen uzunluktur ve kaplama/çerçeve ihtiyacına göre ayrıca belirlenir.
900 mm kapının kenarları da kaplanacaksa ne kadar net iç en gerekir?
Her iki yanda önerilen 75 mm boşlukla hesap: 900 + 75 + 75 = 1.050 mm net iç endir. Bu değer dış çerçeve eni değildir.
PVC folyo dilimleme makinesi almak zorunlu mu?
Hayır. Tedarikçiden uygun enlerde dilimlenmiş folyo alınabilir. İşletmenin kendi dilimlemesini yapması için dilimleme makinesi gerekir. Kalan uygun şeridin kasa sarmada kullanılması ise ayrı bir ekipman ve profil uygunluğu değerlendirmesidir.
Bütün PVC folyolar aynı sıcaklık ve sürede kaplanır mı?
Tek bir ayar bütün folyolar için geçerli kabul edilmemelidir. Folyo ve tutkal tedarikçisinin teknik bilgileri ile makinenin uygulama talimatları esas alınmalı; üretim ayarları uygun denemelerle doğrulanmalıdır.
Makser çalışma tablasını kapı ölçülerime göre üretebilir mi?
Evet. En büyük kaplanacak ürün, yöntem, kalınlık ve folyo eni birlikte değerlendirilerek çalışma tablası özel ölçülerde projelendirilebilir.
Kapı kaplama ve çalışma tablası ölçülendirme PDF rehberi
Üç yöntemin görsel karşılaştırmasını ve ölçü örneklerini içeren 6 sayfalık MakserTeam rehberini bilgisayarınıza kaydedebilir veya üretim ekibinizle paylaşabilirsiniz.
PDF rehberini aç / indirTeknik kaynak: MakserTeam Kapı Kaplama ve Çalışma Tablası Ölçülendirme Rehberi. Şemalar açıklama amaçlıdır. Nihai ölçüler, malzeme uygunluğu ve uygulama koşulları projede doğrulanır.
Genel bilgilendirme için PVC folyo kaplamalı iç oda kapısı üretimi yazımızı da inceleyebilirsiniz. Tüm MakserTeam rehberlerine dönün.