


Innentüren folieren und Tischmaße planen
EIN FACHRATGEBER DES HERSTELLERS
Bei folierten Innentüren richten sich die passenden Tischmaße zunächst nach dem gewählten Beschichtungsverfahren. Eine rohe Türdecklage zu beschichten, nur die Flächen eines bekanteten Türblatts zu folieren oder die Kanten mitzunehmen, sind unterschiedliche Anwendungen.
Dieser Ratgeber richtet sich an Betriebe, die PVC-folierte Innentüren herstellen oder deren Herstellung planen. Er betrachtet drei Verfahren, den Pressentisch und die Folienbreite gemeinsam. Die Maßbeispiele beziehen sich auf Makser Anwendungen; die endgültige Ausführung wird projektspezifisch festgelegt.
Die erste Entscheidung: Was wird beschichtet?
Hier bedeutet Folientürenfertigung die PVC-Beschichtung CNC-profilierter MDF-/HDF-Türflächen in einer Vakuumpresse. Der Ablauf hängt davon ab, ob vor oder nach der Türmontage beschichtet wird und ob die Folie die Kanten umschließt.
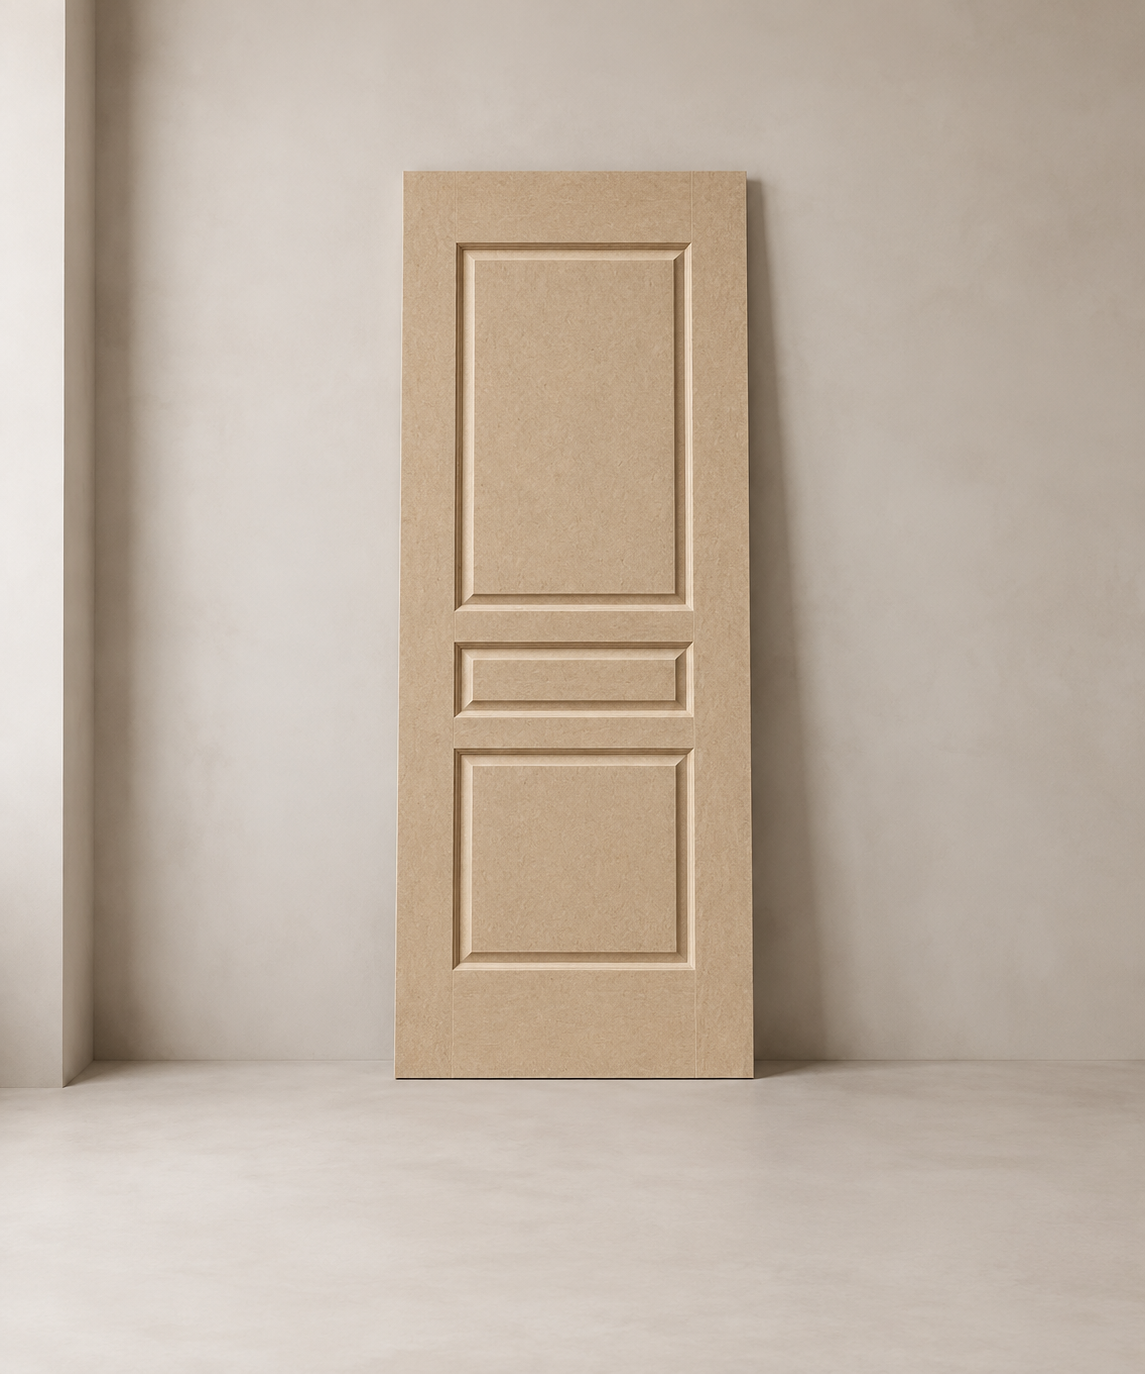
Die dünnen Decklagen werden zuerst beschichtet. Danach wird das Türblatt aufgebaut.
Ablauf und Tischmaße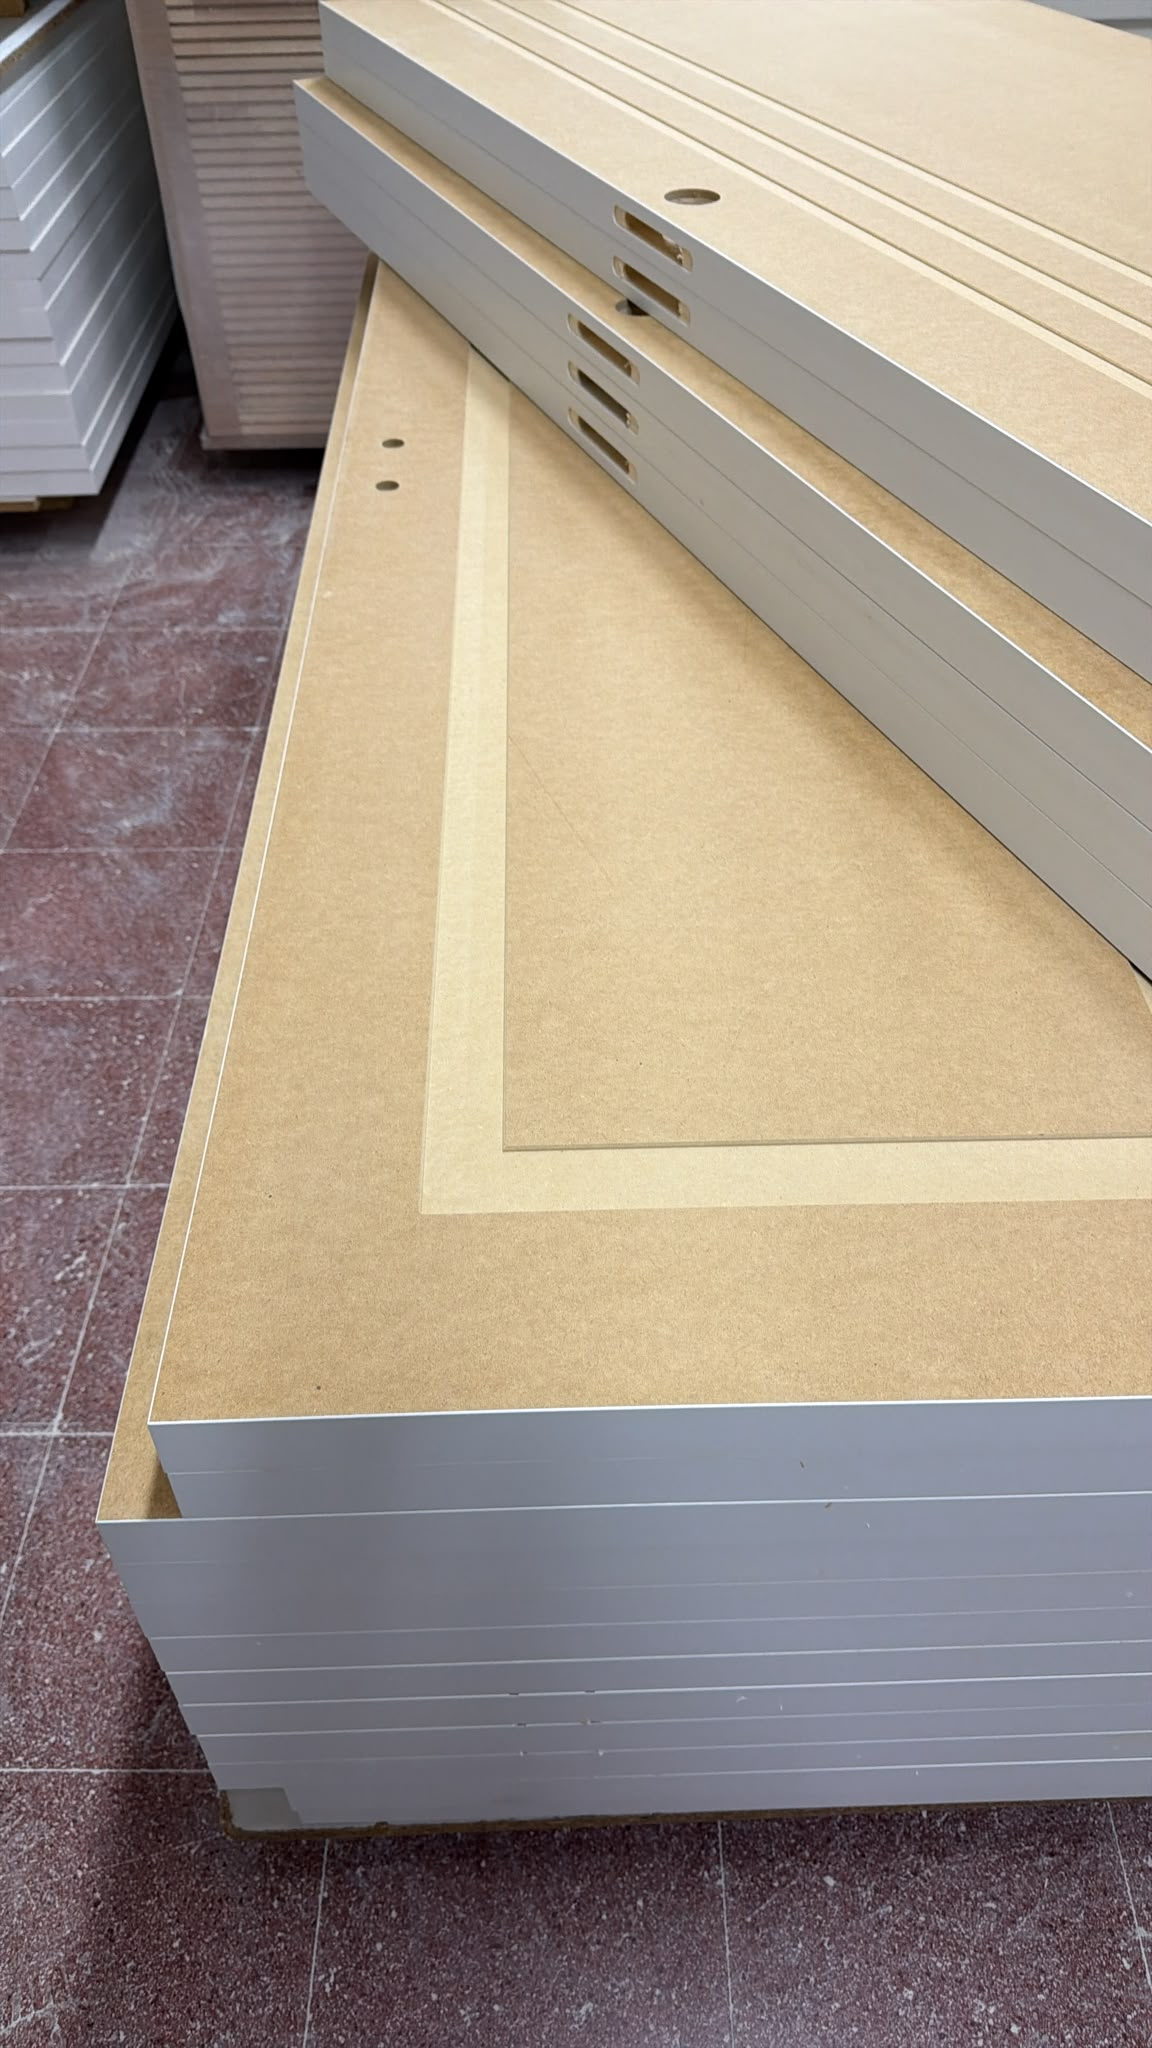
Die Kanten sind bereits bekantet. Vorder- und Rückseite werden getrennt beschichtet.
Ablauf und Tischmaße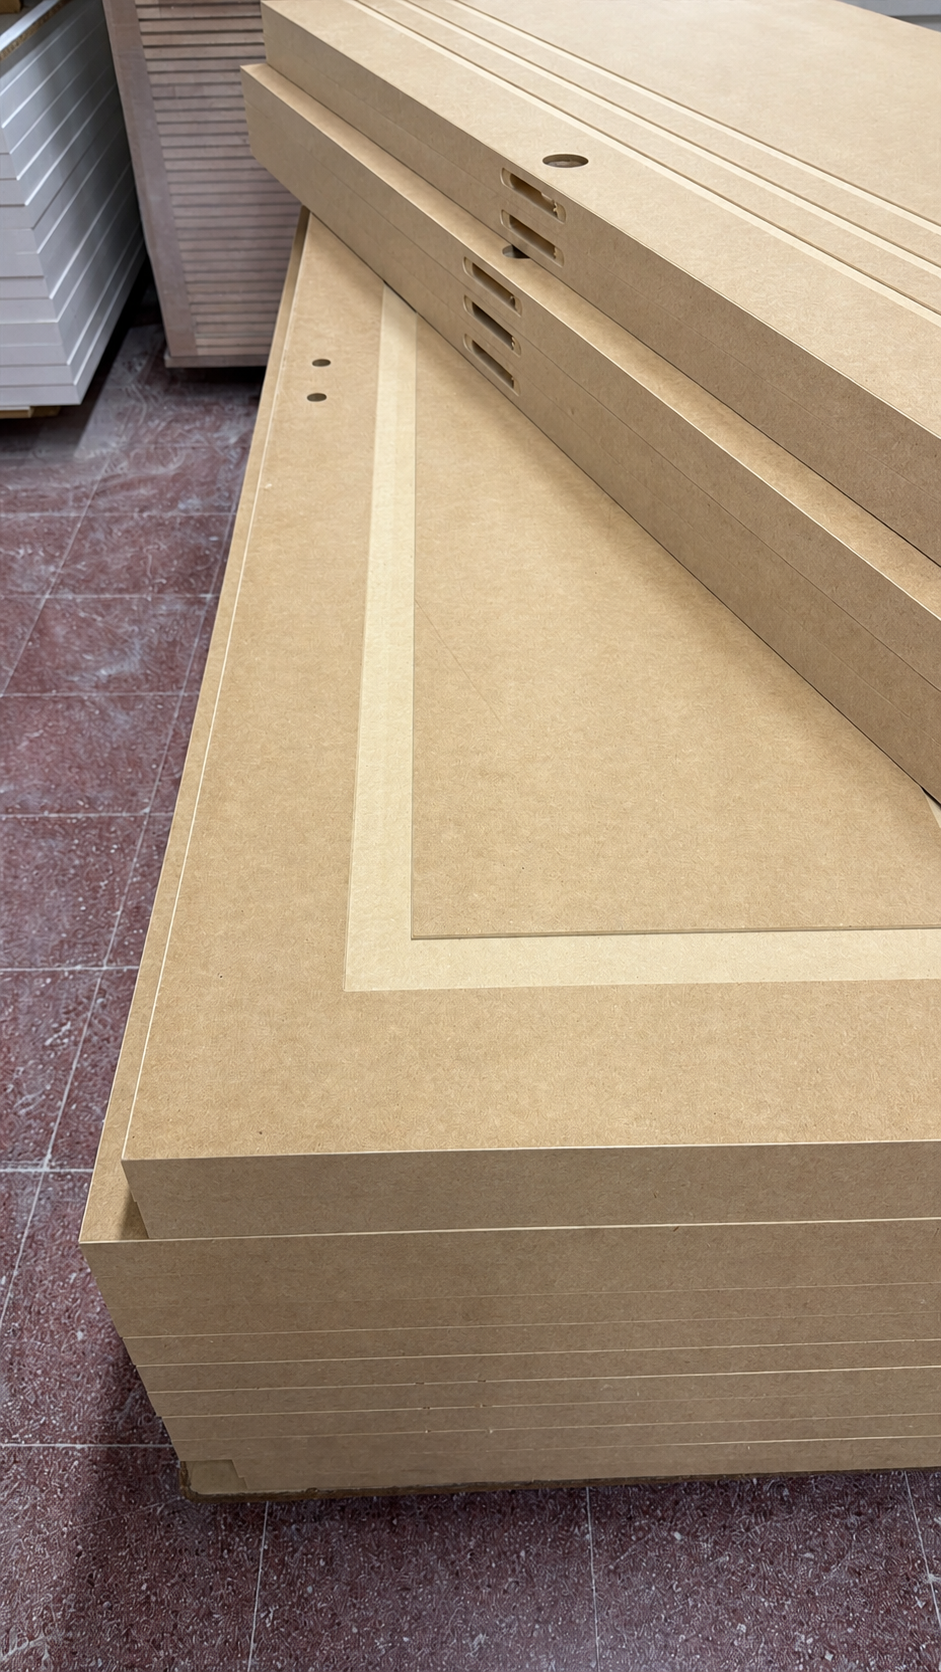
Zuerst wird eine Seite beschichtet. Im zweiten Zyklus werden die andere Seite und die Kanten gemeinsam foliert.
Ablauf und TischmaßeDie Bilder zeigen den Zustand vor der Beschichtung. Sichtbare Griff- und Schlossöffnungen bilden nicht die Arbeitsreihenfolge ab. Die Farbe der Rohplatte und das Beispiel ohne Kantenband wurden im ursprünglichen Leitfaden mit KI bearbeitet; das Foto der bekanteten Tür ist original.
Aufgaben von CNC, Klebstoff und Pressen bei allen drei Verfahren
Bei allen drei Verfahren werden die Türflächen auf einer CNC-Fräsmaschine profiliert. Die CNC erzeugt das Oberflächenmuster. Eine Kaltpresse verbindet die Decklagen mit Rahmen und Kern. Die WP Vakuum-Membranpresse klebt geeignete PVC-Folie auf die vorbereitete Oberfläche. Beide Pressverfahren erfüllen unterschiedliche Aufgaben.
Vor jedem Vakuumpresszyklus: Die zu beschichtende MDF-/HDF-Fläche reinigen und geeigneten Membranpressklebstoff mit der Spritzpistole auftragen. Bei Kantenummantelung auch die Kanten vorbereiten. Ablüftung und Pressbereitschaft nach den technischen Vorgaben des Klebstoffherstellers bestimmen.
Weitere Angaben zur Profilierung und Beschichtung finden Sie auf unseren Produktseiten: Makser RO66 CNC-Fräsmaschine, WP2 Vakuum-Membranpresse und WP4 Vakuum-Membranpresse.
VERFAHREN 1 · SENKRECHTER RAHMEN
Rohe Türdecklagen beschichten: erst Folie, dann Türmontage
Hier werden die späteren Vorder- und Rückdecklagen beschichtet. Häufig sind sie 4, 6 oder 8 mm stark. Bei bestimmten Glas- oder Sondertürdesigns können sie bis zu 18 mm stark sein.
Arbeitsreihenfolge
- Die Türdecklagen werden auf der CNC profiliert.
- Die Beschichtungsflächen werden mit Klebstoff besprüht.
- Die Decklagen werden in der WP-Vakuumpresse mit PVC-Folie beschichtet.
- Beschichtete Decklagen, Rahmen und Kern werden in der Kaltpresse zusammengefügt.
- Das Türblatt wird auf einer Türformatmaschine zugeschnitten und auf sein Endmaß gebracht.
- Kantenbänder werden angebracht.
- Griff- und Schlossöffnungen werden bearbeitet.
Tischbeispiel: 1000 → 920 → 900 mm
Für dünne Decklagen besitzt der Rahmen senkrechte Seiten. In diesem Makser Beispiel bleiben bei 1000 mm Außenbreite und insgesamt 80 mm Rahmenzugabe 920 mm lichte Innenbreite. Mit je 10 mm Freiraum passt eine 900 mm breite Decklage in den Tisch.
1000 mm Außenbreite − 80 mm Rahmenzugabe = 920 mm lichte Innenbreite
920 mm − 10 mm − 10 mm = 900 mm Decklagenbreite
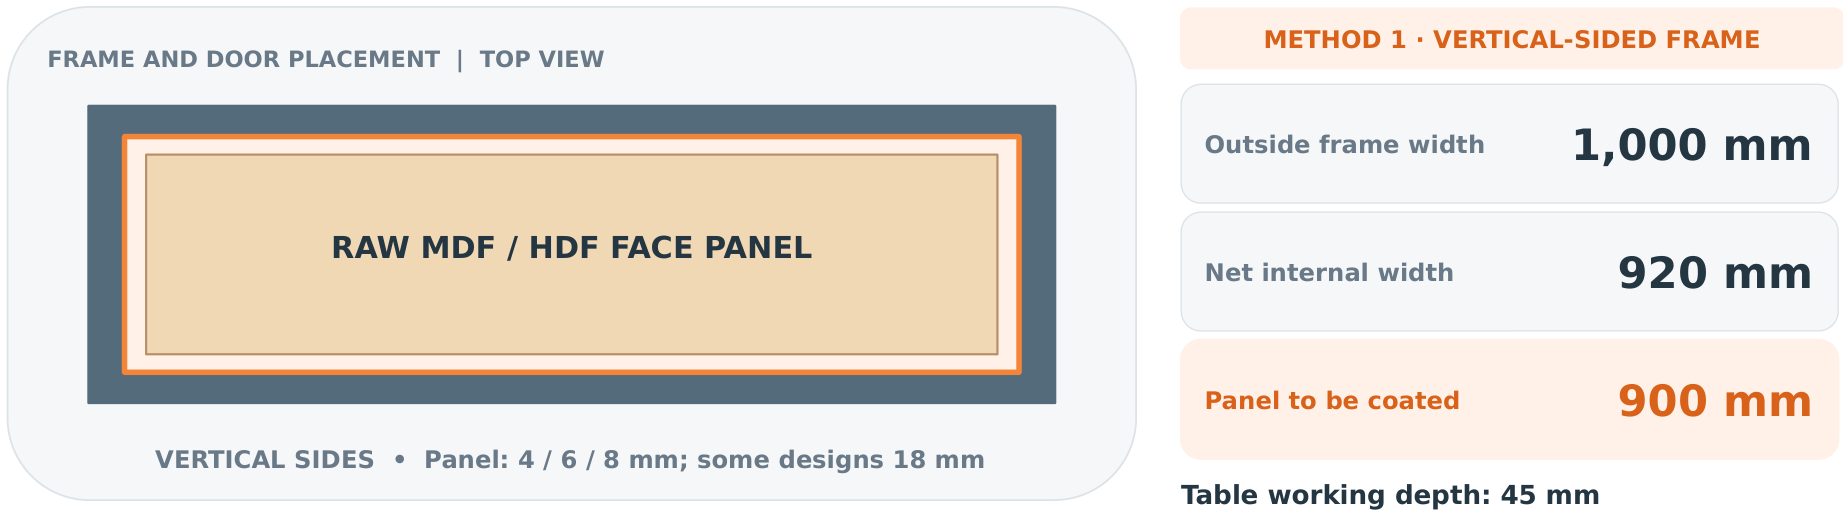
Bei dieser Decklagenanwendung beträgt die Tischtiefe 45 mm. Plattenstärke und Tischtiefe sind unterschiedliche Maße. Die Länge wird nach demselben Belegungsprinzip berechnet.
VERFAHREN 2 · GENEIGTER RAHMEN
Nur die Flächen eines bekanteten Türblatts beschichten
Der Türkörper wird zuerst aufgebaut, formatiert und bekantet. Danach werden Vorder- und Rückseite in getrennten Vakuumpresszyklen mit PVC-Folie beschichtet. Die Folie wird nicht um die Kanten gezogen, da diese bereits ein Kantenband besitzen.
Arbeitsreihenfolge
- Die Flächen werden auf der CNC profiliert.
- Der Türkörper wird in der Kaltpresse zusammengefügt.
- Das Türblatt wird formatiert.
- Die Kantenbänder werden angebracht.
- Die erste Seite wird mit Klebstoff vorbereitet und in der WP-Presse mit PVC-Folie beschichtet.
- Die andere Seite wird mit Klebstoff vorbereitet und in einem separaten WP-Zyklus beschichtet.
- Griff- und Schlossöffnungen werden bearbeitet.
Warum passt bei gleicher Außenbreite eine schmalere Tür?
Für das dickere zusammengebaute Türblatt besitzt der Rahmen geneigte Seiten. Diese Form unterstützt das Anlegen der Folie und reduziert das Risiko des Reißens. Die gesamte Rahmenzugabe beträgt in diesem Beispiel 150 mm.
1000 mm Außenbreite − 150 mm Rahmenzugabe = 850 mm lichte Innenbreite
850 mm − 10 mm − 10 mm = 830 mm Türbreite
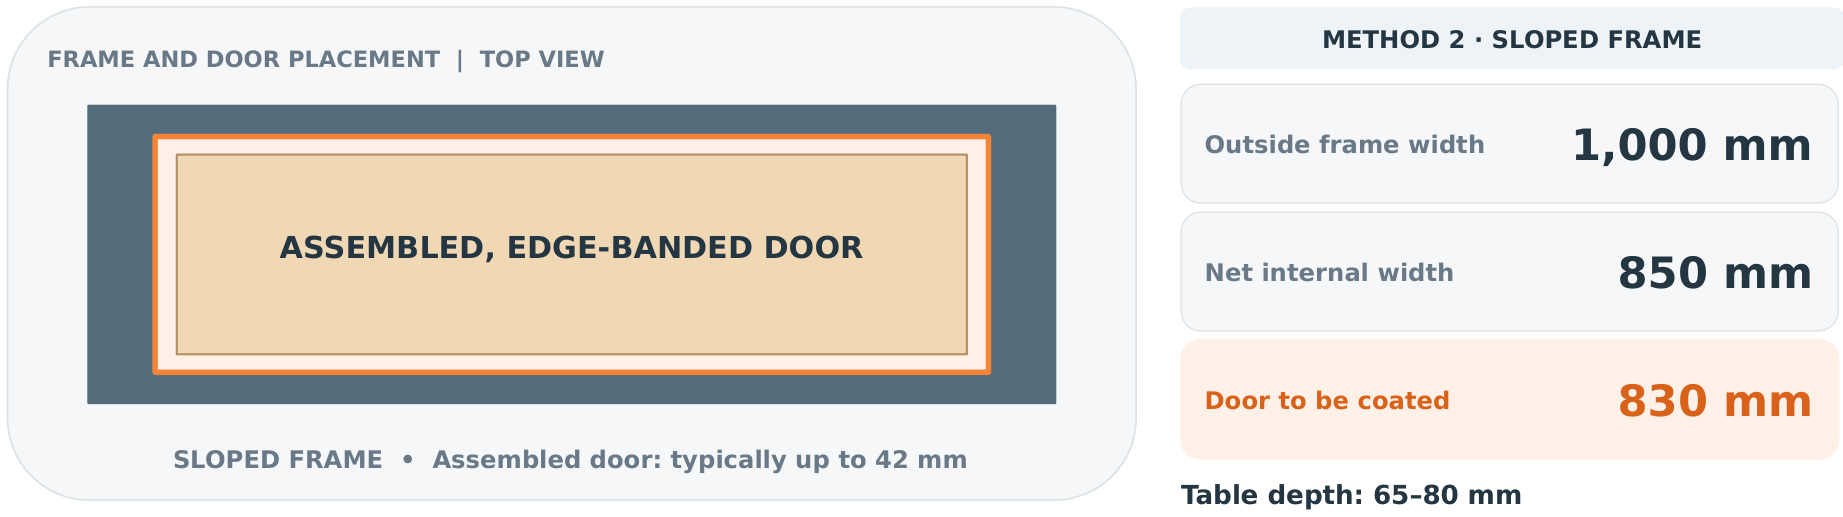
Die hier betrachteten Türblätter können typischerweise bis zu 42 mm stark sein. Die Tischtiefe wird mit 65–80 mm entsprechend der Türstärke ausgelegt. Andere Stärken und Geometrien werden projektspezifisch geprüft.
VERFAHREN 3 · GENEIGTER RAHMEN MIT FREIRAUM FÜR DIE KANTEN
Flächen und Kanten eines unbekanteten Türblatts folieren
Der Türkörper wird in der Kaltpresse zusammengefügt und formatiert; ein Kantenband wird nicht angebracht. Die Beschichtung erfolgt in zwei WP-Zyklen: zuerst eine Seite, danach die andere Seite zusammen mit den Kanten.
Arbeitsreihenfolge
- Die Flächen werden auf der CNC profiliert.
- Das Türblatt wird in der Kaltpresse zusammengefügt.
- Das Türblatt wird auf einer Türformatmaschine zugeschnitten auf das Endmaß.
- Die erste Seite wird mit Klebstoff vorbereitet; nur diese Seite wird in der WP-Presse beschichtet.
- Die andere Seite und die zu folierenden Kanten werden vorbereitet und mit Klebstoff versehen; im zweiten WP-Zyklus werden diese Seite und die Kanten gemeinsam beschichtet.
- Griff- und Schlossöffnungen werden bearbeitet.
Warum wird Freiraum für die Kantenummantelung benötigt?
Zwischen Tür und Innenrahmen bleibt Platz, damit die Folie um die Kanten gezogen werden kann. Auch hier wird ein geneigter Rahmen verwendet. Für die erste Auslegung empfiehlt Makser 75 mm Freiraum auf jeder Seite des Türblatts.
900 mm Türbreite + 75 mm links + 75 mm rechts
= 1050 mm erforderliche lichte Innenbreite
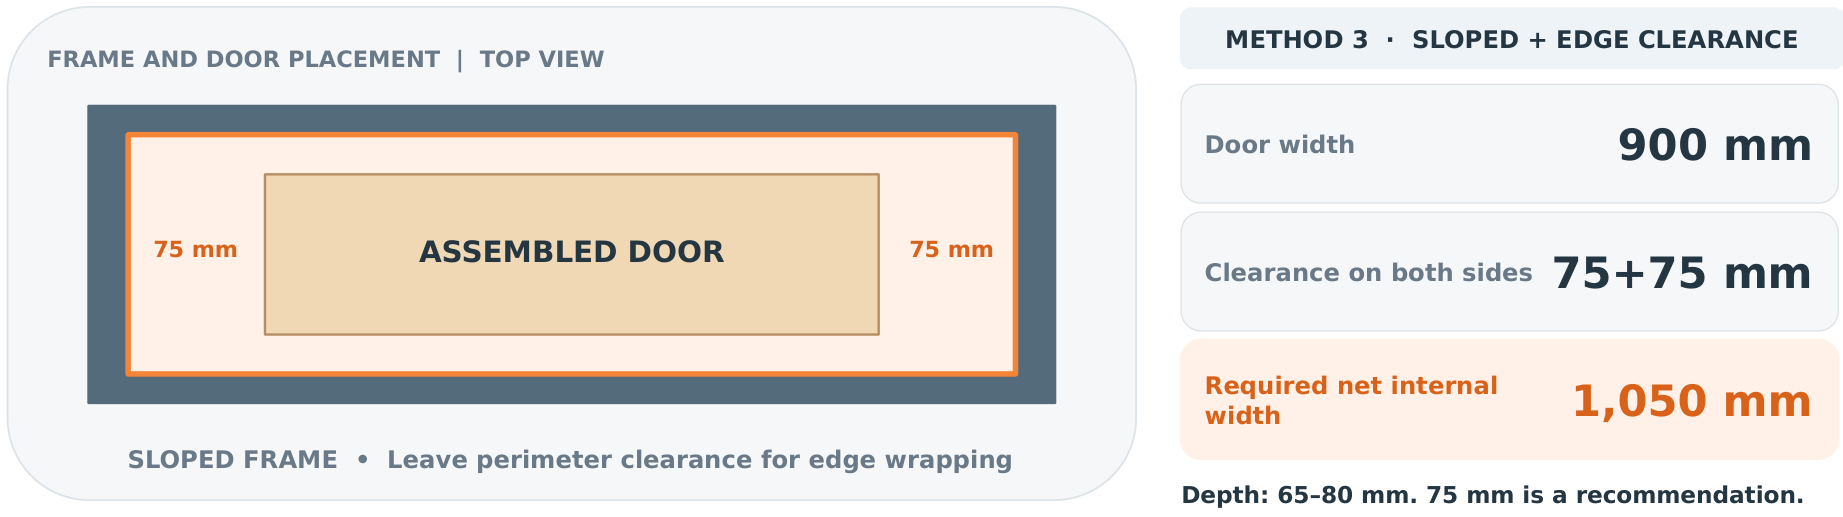
Dasselbe Prinzip gilt für die Länge. Beispiel: 2100 mm Türlänge + 75 mm + 75 mm = 2250 mm lichte Innenlänge. Für eine Tür von 900 × 2100 mm ergibt sich mit diesen Freiräumen eine lichte Fläche von 1050 × 2250 mm.
Die äußeren Rahmenmaße werden separat aus Innenmaß und gewählter Rahmenzugabe berechnet. Je nach Türstärke wird eine Arbeitstiefe von 65–80 mm vorgesehen. 75 mm ist kein allgemeingültiger Mindestwert; je nach Design, Folie und Versuchen kann der Abstand geringer ausfallen.
PVC-Folienbreite und Längszuschnitt: 1400 mm sinnvoll nutzen
Bei Folie unterscheiden sich Breite und Länge. Breite bezeichnet die Rollenbreite. Länge bezeichnet die von der Rolle abgezogene Menge. Angaben wie 1200 oder 1400 mm meinen hier die Breite. Tatsächliche Maße und Eignung sind mit dem Lieferanten abzustimmen.
Besonders bei Decklagen nach Verfahren 1 kann 1400 mm breite Folie in passende Streifen geschnitten werden. Ein Teil dient der Türbeschichtung; geeignete Reststreifen können für die Zargenummantelung genutzt werden.
GESAMTBREITE: 1400 mm
Diese Angaben bezeichnen die BREITE. Die von der Rolle abgezogene LÄNGE wird separat bestimmt.
Beispiel: 1000 + 400 = 1400 mm. Schnitt- und Besäumzugaben sind nicht dargestellt.
Welche Ausrüstung wird für Zuschnitt und Zargenummantelung benötigt?
Folie kann bereits längs zugeschnitten bezogen oder im Betrieb mit einer Folien-Längsschneidemaschine vorbereitet werden. Für geeignete Reststreifen auf Zargenprofilen wird eine Profilummantelungsmaschine benötigt. Streifenbreite und Materialeigenschaften müssen zum Profil passen.
Bestimmte Zargengeometrien können bei geeigneten Bedingungen auch in einer Makser WP-Vakuumpresse beschichtet werden. Das gilt nicht pauschal für jedes Profil oder jeden Reststreifen.
Eine sinnvolle Nutzung der Reststreifen kann Folienabfall reduzieren. Die Wirtschaftlichkeit hängt von Stückzahl, Zargenbedarf, Zuschnitt- und Ausrüstungskosten ab.
Wie werden die Tischmaße bestimmt?
Ausgangspunkt ist die größte zu beschichtende Tür oder Decklage. Zuerst das Verfahren wählen, dann erforderliche Freiräume zu Breite und Länge addieren. Rahmenzugabe, Tiefe und Folienklemmung werden separat geprüft.
| Verfahren | Lichte Innenbreite / Innenlänge | Beispiel für äußere Rahmenmaße | Tischtiefe |
|---|---|---|---|
| 1. Rohe Türdecklage | Decklagenmaß + 20 mm | Lichtes Innenmaß + 80 mm | 45 mm |
| 2. Zusammengebautes, bekantetes Türblatt | Türmaß + 20 mm | Lichtes Innenmaß + 150 mm | 65–80 mm |
| 3. Unbekantetes Türblatt mit Kantenbeschichtung | Türmaß + 150 mm | Lichtes Innenmaß + projektbezogene Rahmenzugabe | 65–80 mm |
+20 mm bedeutet je 10 mm Freiraum; +150 mm Belegungszugabe bedeutet je 75 mm. Die Rahmenzugaben von 80 bzw. 150 mm beziehen sich auf beispielhafte Makser Konstruktionen. Bei Verfahren 1 zählt das Decklagenmaß vor Montage und endgültigem Formatieren.
MakserTeam ist Hersteller. Wir können den Arbeitstisch nach Ihren erforderlichen Maßen auslegen und fertigen – passend zu Folie und Verfahren. Ausgangspunkt ist die benötigte lichte Arbeitsfläche.
Diese Angaben benötigen wir für die Tischauslegung
- Gewähltes Verfahren: 1, 2 oder 3.
- Größte Tür oder Decklage: Breite × Länge.
- Die Produktstärke.
- Die tatsächliche PVC-Folienbreite sowie möglichst Folienstärke und technische Daten.
- Türdesign und Kantenaufbau: Foto oder technische Zeichnung.
Bei mehreren Produktreihen größte Breite und größte Länge getrennt angeben. Sie müssen nicht zum selben Türmodell gehören.
Häufige Fragen zu Folientüren und Tischmaßen
Erfüllen Kaltpresse und Vakuumpresse dieselbe Aufgabe?
Nein. Die Kaltpresse verbindet den Türkörper; die Vakuum-Membranpresse beschichtet vorbereitete Flächen mit PVC-Folie. Die Reihenfolge hängt vom Verfahren ab.
Genügen 1000 mm Tischaußenbreite immer für eine 900 mm breite Tür?
Nein. Beim senkrechten Rahmen in Verfahren 1 passen beispielhaft 900 mm Decklagenbreite. Beim geneigten Rahmen in Verfahren 2 bleiben bei gleicher Außenbreite 830 mm Türbreite. Verfahren 3 benötigt zusätzlich Freiraum für die Kanten.
Bezeichnen 1400 mm bei PVC-Folie Breite oder Länge?
Hier ist die Rollenbreite gemeint. Die abgezogene Länge wird separat anhand von Werkstück und Rahmen bestimmt.
Welche lichte Breite wird für eine 900 mm Tür mit Kantenummantelung benötigt?
Mit je 75 mm Freiraum: 900 + 75 + 75 = 1050 mm lichte Innenbreite. Das ist nicht die Rahmenaußenbreite.
Ist eine Folien-Längsschneidemaschine zwingend erforderlich?
Nein. Passend zugeschnittene Folie kann beim Lieferanten bestellt werden. Für eigenen Längszuschnitt wird eine geeignete Maschine benötigt. Reststreifennutzung für Zargen erfordert eine gesonderte Prüfung von Profil und Ausrüstung.
Gelten für alle PVC-Folien dieselben Temperaturen und Zeiten?
Nein. Technische Daten von Folien- und Klebstofflieferant sowie Maschinenanleitung beachten und geeignete Einstellungen durch Versuche bestätigen.
Kann Makser einen Tisch passend zu meinen Türmaßen herstellen?
Ja. Das größte Werkstück, Verfahren, Stärke und Folienbreite werden gemeinsam bewertet, um einen passenden Tisch auszulegen.
Original-PDF zur Türbeschichtung und Tischauslegung
Sie können den englischen MakserTeam Originalratgeber speichern oder mit Ihrem Produktionsteam teilen. Er enthält einen visuellen Vergleich der Verfahren und Maßbeispiele.
Original-PDF öffnen / herunterladen (Englisch)Fachliche Grundlage: MakserTeam Ratgeber zur Türbeschichtung und Tischauslegung. Die Darstellungen sind schematisch; endgültige Maße, Materialeignung und Prozessbedingungen werden projektspezifisch geprüft.
Weitere Grundlagen finden Sie im Beitrag zur Herstellung PVC-folierter Innentüren. Zu allen MakserTeam Ratgebern.