


Holzbearbeitungsblog
PVC-Folienbedarf für die Türenfertigung berechnen

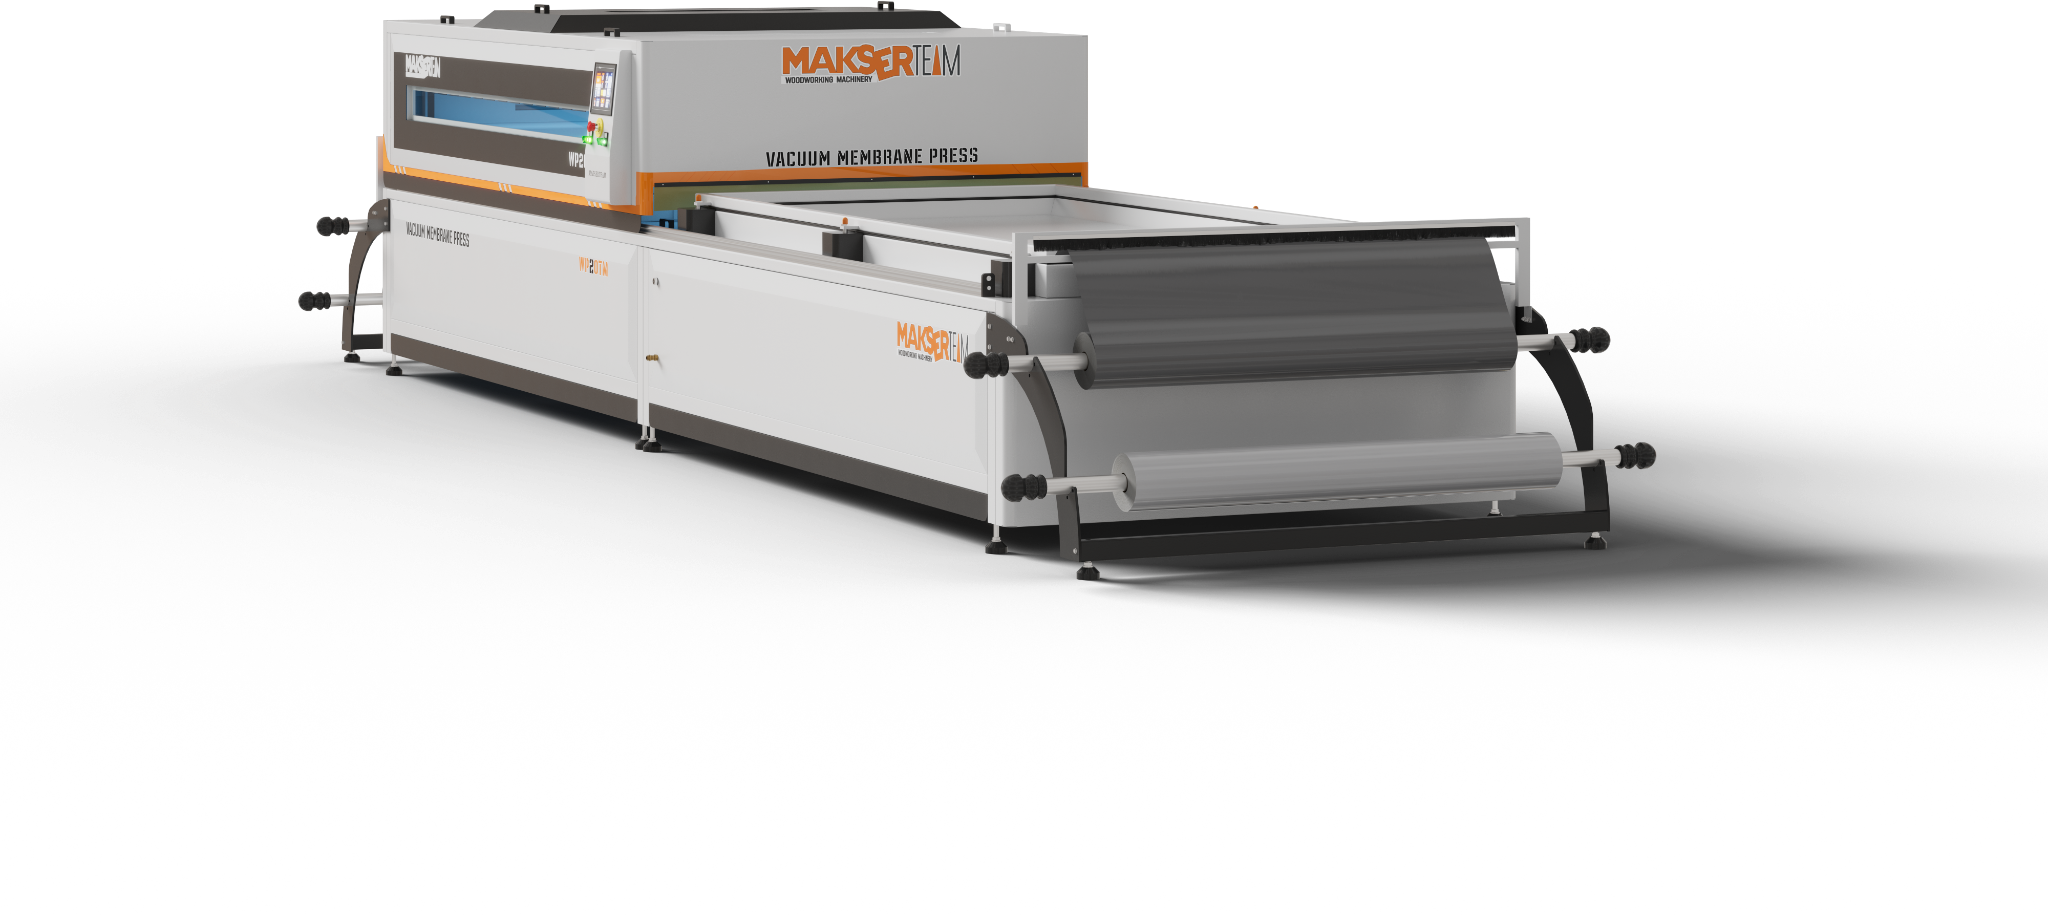
Der PVC-Folienbedarf in der Türenfertigung wird aus Beschichtungsverfahren, größter Tür beziehungsweise Türdecklage, Arbeitstisch und verfügbarer Folienbreite gemeinsam geplant. Ein passend dimensionierter Tisch mit entsprechend längsgeteilter Folie verringert unnötige Leerflächen. Geeignete Reststreifen lassen sich zur Profilummantelung nutzen und können so den gesamten Materialabfall reduzieren.
Dieser Ratgeber verbindet Folienbeschaffung, Längsteilen und kundenspezifische Tischmaße mit dem Verbrauch je Durchgang und der Einkaufsmenge. Tischaußenmaß, lichte innere Arbeitsfläche, beschichtete Plattenfläche und eingekaufte Ausgangsrollenfläche sind unterschiedliche Größen. Die folgende Berechnung mit 1.200 × 2.300 mm ist ein Anwendungsbeispiel und keine feste Tischempfehlung für alle Türenhersteller.
1. Zuerst Verfahren und größtes Werkstück festlegen
Türenhersteller nennen bei der Bestellung einer Makser-Maschine das größte zu beschichtende Türblatt oder Plattenmaß. Wir legen den Arbeitstisch passend zu Verfahren, erforderlichen Abständen, Rahmen und verfügbarer Folienbreite aus. Das Werkstück soll zuverlässig Platz finden, ohne unnötig große Folienzuschnitte zu benötigen.
- Rohe Türdecklagen: Dünne Platten werden vor dem Zusammenbau der Tür foliert. Das Zahlenbeispiel dieses Ratgebers verwendet einen geraden, ungefasten, senkrecht absenkenden Rahmen.
- Zusammengebaute Türen mit Kantenband: Vorder- und Rückseite werden getrennt beschichtet. Das dickere Türblatt benötigt einen angeschrägten Rahmen und die dazu passende Berechnung der Innenmaße.
- Türen mit zusätzlicher Folienummantelung der Kanten: Zum angeschrägten Rahmen kommt ein umlaufender Abstand hinzu, damit die Folie um die Kanten geführt werden kann.
Fertigungsabläufe und Maßdetails erläutert der Ratgeber Innentüren folieren und Tischmaße planen. Rahmen- und Einlegezugaben eines Verfahrens lassen sich nicht unverändert auf ein anderes übertragen.
Reihenfolge der Auslegung: Beschichtungsverfahren → größte Werkstückbreite, -länge und -dicke → Einlege-/Kantenabstände → lichte Innenmaße → Außenmaße einschließlich Rahmen und Dichtbereich → passende Folienbreite und Schnittplan. Das breiteste und das längste Produkt können unterschiedlich sein. Bei rohen Türdecklagen zählt das Plattenmaß beim Einlegen in die Presse, nicht das spätere fertige Türmaß nach dem Besäumen.
2. Türanzahl und Anzahl der Türseiten unterscheiden
Werden Vorder- und Rückseite separat beschichtet, ergeben 2.500 Türen insgesamt 5.000 zu beschichtende Seiten. Klären Sie vor der Berechnung, ob „5.000 Stück“ vollständige Türen oder einzelne Seiten bezeichnet.
Bei unterschiedlichen Folienmaßen oder Dekoren auf Vorder- und Rückseite werden die beiden Seiten getrennt berechnet. Eine Beschichtung mit Kantenummantelung kann andere Abzugsmaße erfordern als eine reine Flächenbeschichtung.
3. Tischaußenmaß, lichte Innenmaße und Plattengröße
Die Außenmaße des Arbeitstisches betragen 1.200 × 2.300 mm. Die Folie muss unter den Rahmen reichen und an der Dichtung festgeklemmt werden, um Luftleckagen beim Vakuumpressen zu verhindern. Der Folienverbrauch wird in diesem Beispiel deshalb anhand dieser Außenmaße berechnet.
Dieses Zahlenbeispiel betrifft rohe Türdecklagen im ersten Verfahren: Der gerade, ungefaste Rahmen senkt sich senkrecht ab. Die 40-mm-Profile beanspruchen an beiden Seiten zusammen 80 mm, sowohl in der Breite als auch in der Länge:
| Maßschritt | Breite | Länge |
|---|---|---|
| Tischaußenmaße | 1.200 mm | 2.300 mm |
| 40-mm-Profile auf beiden Seiten | 1.200 − 40 − 40 | 2.300 − 40 − 40 |
| Lichte innere Arbeitsfläche | 1.120 mm | 2.220 mm |
| Im Beispiel 10 mm Einlegeabstand an jeder Kante | 1.120 − 10 − 10 | 2.220 − 10 − 10 |
| Größte beschichtbare Türdecklage/Platte | 1.100 mm | 2.200 mm |
1.200 × 2.300 mm ist nicht das maximal mögliche Türmaß. Bei dieser Rahmenausführung beträgt das größte Plattenmaß 1.100 × 2.200 mm. Die Folie deckt zusätzlich den Klemm- und Dichtbereich unter dem Rahmen ab.
Laufende Meter und Quadratmeter für diesen Tisch
Rechnen Sie die Außenmaße in Meter um: 1.200 mm = 1,20 m; 2.300 mm = 2,30 m. In der folgenden Mengenberechnung wird je Durchgang eine Türseite beziehungsweise Türdecklage beschichtet. Für 5.000 Seiten sind daher 5.000 Durchgänge erforderlich.
| Produktionsziel | Türseiten | Folienlänge | Folienfläche |
|---|---|---|---|
| 2.500 Türen mit je 2 Seiten | 5.000 | 5.000 × 2,30 = 11.500 m | 11.500 × 1,20 = 13.800 m² |
| 5.000 Türen mit je 2 Seiten | 10.000 | 10.000 × 2,30 = 23.000 m | 23.000 × 1,20 = 27.600 m² |
Laufende Meter und Quadratmeter beschreiben denselben Bedarf in unterschiedlichen Einheiten. Prüfen Sie Preiseinheit, Folienbreite und nutzbare Rollenlänge gemeinsam. Werden nur vollständige Rollen geliefert, teilen Sie die erforderliche Gesamtlänge durch die nutzbare Länge je Rolle und runden auf ganze Rollen auf.
4. Warum benötigt eine 800 × 2.000 mm große Platte trotzdem 2,76 m² Folie?
Auf diesem Tisch liegt eine Türdecklage mit 800 × 2.000 mm. Ihre beschichtete Nettofläche beträgt 0,80 × 2,00 = 1,60 m². Die Folie muss jedoch auch unter den Tischrahmen reichen und an der Dichtung festgeklemmt werden, damit ein abgedichteter Vakuumbereich entsteht.
| Berechnete Fläche | Maße / Berechnung | Ergebnis |
|---|---|---|
| Nettofläche der beschichteten Türdecklage | 0,80 × 2,00 m | 1,60 m² |
| Folienverbrauch je Durchgang | 1,20 × 2,30 m | 2,76 m² |
| Folienfläche außerhalb der Nettofläche | 2,76 − 1,60 | 1,16 m² |
Eine kleinere Platte senkt den Folienverbrauch nicht automatisch. Bei unverändertem Tisch und Rahmen mit 1.200 × 2.300 mm wird weiterhin je Durchgang ein Folienzuschnitt von 1.200 × 2.300 mm verwendet. Der 800 × 2.000 mm großen Türdecklage werden deshalb die verbrauchten 2,76 m² Folie zugerechnet.
Die Differenz von 1,16 m² umfasst in diesem ebenen Flächenvergleich den Klemm-/Dichtbereich unter dem Rahmen und die unbelegte Fläche. Sie ist bereits im Verbrauch von 2,76 m² enthalten und wird nicht nochmals als Bestellzuschlag addiert. Fehlbeschichtungen, Wiederholungsarbeiten und Rollenendverluste werden separat erfasst.
Werden mehrere geeignete Teile mit einem Zuschnitt beschichtet, darf der gesamte Folienzuschnitt nicht für jedes Teil erneut gezählt werden. Berechnen Sie den Gesamtverbrauch anhand der Durchgänge und ordnen Sie ihn den akzeptierten Produkten zu. Bei angeschrägtem Rahmen, anderen Profilmaßen, Kantenummantelung oder veränderter Tischanordnung werden Innenmaße und Folienzuschnitt neu bestimmt.
5. PVC-Folienbreite, Längsteilen und Profilummantelung
Folien mit 1.200 mm und 1.400 mm Breite beschaffen
Gängige PVC-Folienbreiten in der Türenfertigung sind 1.200 mm und 1.400 mm. Nach den jüngsten Beschaffungserfahrungen von Makser ist fertig verfügbare Folie mit 1.200 mm Breite schwieriger zu beziehen. Vor der Maschinenbestellung sollten die lieferbaren Breiten der benötigten Dekore und ein möglicher Zuschnittservice des Lieferanten geprüft werden. Diese Maße bezeichnen die Rollenbreite; die Abzugslänge wird separat berechnet.
Warum ohne Längsteilen für 1.400 mm Folie planen?
Ist fertige 1.200-mm-Folie nicht erhältlich, gibt es keine eigene Längsteilung und liefert auch der Anbieter keine zugeschnittenen Rollen, wird die verfügbare 1.400-mm-Rolle in voller Breite eingesetzt. In dieser Fertigungsanordnung werden Tisch und Rahmen auf die Folienbreite von 1.400 mm ausgelegt; das ist nicht die lichte innere Arbeitsbreite. Bei schmaleren Türdecklagen verbraucht die große Fläche neben dem Werkstück bei jedem Durchgang zusätzliche Folie.
Bei gleicher Abzugslänge von 2,30 m beträgt der Verbrauch über die volle Breite 1,40 × 2,30 = 3,22 m². Ein 1,20 m breiter Streifen mit passendem Tisch benötigt 2,76 m². Die Differenz beträgt 0,46 m² je Durchgang beziehungsweise 2.300 m² bei 5.000 Durchgängen. Dabei wird vorausgesetzt, dass dieselbe Beschichtungsaufgabe auf beiden Tischanordnungen möglich ist.
Tisch nach Türmaß und Folienzuschnitt aufeinander abstimmen
Deshalb arbeiten Türenhersteller in der Serienfertigung häufig mit längsgeteilter Folie. Die Rollen können auf einer eigenen PVC-Folienschneidemaschine vorbereitet oder beim Lieferanten in der benötigten Breite bestellt werden. Makser stimmt den Tisch auf das größte Tür-/Plattenmaß und das Verfahren ab. Die Folie muss zusätzlich unter den Rahmen reichen und an der Dichtung festgeklemmt werden. Die Streifenbreite wird nicht allein aus der Türbreite bestimmt.
Im Beispiel mit geradem Rahmen aus dem Verfahrensratgeber werden für eine 900 mm breite Platte 920 mm lichte Innenbreite und 1.000 mm Außenbreite geplant. Ein passender Schnittplan lautet 1.400 = 1.000 + 400 mm: 1.000 mm für die Türflächenbeschichtung und ein geeigneter 400-mm-Streifen für die Profilummantelung. Benötigt der Tisch 1.200 mm Folie, lautet das Beispiel 1.400 = 1.200 + 200 mm. Maßgeblich ist das größte benötigte Werkstück; diese Tischbreiten sind nicht austauschbar.
Reststreifen auf Profilummantelungsmaschinen nutzen
Geeignete Streifen aus der Längsteilung können auf Profilummantelungsmaschinen (Profile Wrapping) für Türzargen und andere passende Profile eingesetzt werden. Streifenbreite, Dekor und technische Eigenschaften müssen zur abgewickelten Beschichtungsbreite des Profils, zum Klebstoff und zum Ummantelungsverfahren passen. Dies ist ein eigener Fertigungsschritt neben der Türflächenbeschichtung in der Vakuumpresse. Nutzbare Streifen werden nach dem Bedarf der Profilummantelung im Bestand geführt, statt sie sofort als Abfall zu zählen.
Eingekaufte Ausgangsrolle und Pressenstreifen getrennt berechnen
Das vorherige Beispiel mit 5.000 Durchgängen benötigt insgesamt 11.500 laufende Meter. Wird diese Länge einer 1.400-mm-Ausgangsrolle in 1.200 + 200 mm geteilt, ergibt sich:
| Materialzuordnung | Berechnung | Fläche |
|---|---|---|
| Eingekaufte 1.400-mm-Ausgangsrolle | 1,40 × 11.500 | 16.100 m² |
| 1.200-mm-Streifen für die Türenbeschichtung | 1,20 × 11.500 | 13.800 m² |
| 200-mm-Streifen zur Eignungsprüfung für die Profilummantelung | 0,20 × 11.500 | 2.300 m² |
Das Längsteilen senkt die Einkaufsmenge der Ausgangsrolle in diesem Beispiel nicht von 16.100 m² auf 13.800 m². Es teilt das Material zwischen Türenbeschichtung und weiterer Verwendung auf. Der Abfallvorteil entsteht durch einen Tisch für kleinere Zuschnitte und die tatsächliche Nutzung der Reststreifen zur Profilummantelung. Unbrauchbare Streifen werden gesondert als Verlust erfasst.
Die Schnittpläne zeigen geometrische Aufteilungen ohne Schnitt- und Besäumverluste. Nicht jeder 200- oder 400-mm-Streifen eignet sich für jedes Profil; der endgültige Plan richtet sich nach dem tatsächlichen Fertigungsbedarf.
6. Bestellzuschlag und Verlustquote unterscheiden
Versuche, erneute Beschichtungen, unbrauchbare Rollenenden und weitere Produktionsverluste können den Grundbedarf erhöhen. Ermitteln Sie den Zusatzbedarf aus Ihren Fertigungsaufzeichnungen. Bereits in den Abzugsmaßen enthaltene Belegungszugaben dürfen nicht nochmals als Verschnitt hinzugerechnet werden.
| Definition | Rechenbeispiel mit 5 % | Ergebnis |
|---|---|---|
| 5 % Zuschlag auf den Grundbedarf | 13.800 × 1,05 | 14.490 m² |
| Angenommen, 5 % des eingekauften Materials gehen verloren | 13.800 ÷ 0,95 | Rund 14.526,32 m² |
Die 5 % veranschaulichen ausschließlich zwei unterschiedliche Definitionen. Sie sind kein MAKSER-Standard und keine empfohlene Verlustquote. Wenden Sie nicht beide Methoden für denselben Verlust an.
7. Für jedes Maß und Dekor eine eigene Bestandszeile führen
Erfassen Sie gemeinsam: Dekor-/Produktcode, Beschichtungsverfahren, Plattenmaß, Tischaußenmaß, Rahmentyp, Anzahl der Seiten/Durchgänge, Ausgangsrollenbreite, Schnittplan, Pressenstreifenbreite, Abzugslänge, gesamte laufende Meter und m², Streifenmenge für die Profilummantelung, tatsächlichen Abfall, Zusatzbedarf und nutzbaren vorhandenen Bestand. Ein Dekorbestand kann keinen Auftrag in einem anderen Dekor decken.
8. Kundenspezifische Türtische und WP2/WP4 gemeinsam auswählen
Makser kann den Arbeitstisch passend zum größten Türblatt oder zur größten Türdecklage des Herstellers auslegen. Verfahren, Dicke, lichte Innenmaße, Rahmen-/Dichtungszugabe und Folienversorgung werden gemeinsam bewertet. Bei vorhandener Längsteilung werden Tisch- und Streifenbreite zur Verringerung unnötiger Leerflächen aufeinander abgestimmt. Der Platz für das größte Produkt bleibt erhalten; häufig gefertigte kleinere Teile werden zusätzlich hinsichtlich ihrer Belegung geprüft.
Die WP2 Vakuum-Membranpresse besitzt zwei Arbeitstische: Während auf einem Tisch beschichtet wird, kann der andere vorbereitet werden. Mehr Tische verringern nicht automatisch die für eine Türseite erforderliche Folienfläche.
Der kleinere mittlere Tisch der WP4 Vakuum-Membranpresse kommt für passende kleine Teile und geringe Stückzahlen infrage. Ein Folienvorteil setzt voraus, dass die Teile auf diesen Tisch passen und tatsächlich ein kleinerer Zuschnitt verwendet wird. Eine vollständige Innentür passt nicht automatisch auf den kleinen Tisch.
Bei geeigneter Ausstattung kann auch eine Arbeitsbereichsverkleinerung mit Separator projektspezifisch geprüft werden. Wird nur der aktive Vakuumbereich verkleinert, bei unverändertem Folienzuschnitt, bleibt der Materialverbrauch gleich. Weitere Informationen bietet der Ratgeber Innentüren folieren und Tischmaße planen.
Häufige Fragen
Wie viele Quadratmeter PVC-Folie benötigt eine Tür?
Der Verbrauch richtet sich nach Tisch-/Rahmenausführung und tatsächlichem Folienzuschnitt. Bei zwei getrennten Durchgängen auf demselben 1.200 × 2.300 mm großen Tisch, mit jeweils einer beschichteten Türseite, ergibt sich im Beispiel ein Verbrauch von 2 × 2,76 = 5,52 m². Die Nettofläche der Tür ist eine andere Größe.
Wie werden laufende Meter in Quadratmeter umgerechnet?
Multiplizieren Sie die Gesamtlänge in Metern mit der Breite in Metern. 100 m Folie mit 1,20 m Breite ergeben 120 m²; mit 1,40 m Breite sind es 140 m².
Reicht die Nettofläche der Tür für die Einkaufsplanung?
Die Nettofläche allein enthält keine Rahmen-, Belegungs- und Prozesszugaben. Planen Sie mit den tatsächlichen Abzugsmaßen und gegebenenfalls mit der Berechnung für das Längsteilen der Ausgangsrolle.
Gilt ein Reststreifen automatisch als Einsparung?
Nein. Seine Eignung für einen anderen Auftrag muss bestätigt und Menge sowie Dekor müssen im Bestand erfasst werden. Tatsächliche Wiederverwendung und theoretische Restfläche werden getrennt dokumentiert.
Was tun, wenn 1.200-mm-Folie nicht erhältlich ist?
Eine 1.400-mm-Ausgangsrolle kann im eigenen Betrieb oder beim Lieferanten passend zu Tisch und Rahmen längsgeteilt werden. Ist auch dies nicht möglich, wird diese Fertigungsanordnung für die volle Folienbreite von 1.400 mm geplant; Tischmaße und Verbrauch werden entsprechend berechnet.
Kann Makser den Tisch nach meinen Türblattmaßen bauen?
Ja. Größtes Tür-/Plattenmaß, Verfahren, Dicke, Rahmen und Folienversorgung werden gemeinsam für die kundenspezifische Auslegung betrachtet. Ziel ist die erforderliche Arbeitsfläche bei möglichst wenig unnötigem Folienverbrauch.
Wofür lässt sich die übrige längsgeteilte Folie verwenden?
Geeignete Streifen können auf Profilummantelungsmaschinen für Türzargen und andere passende Profile verwendet werden. Breite, Dekor und technische Eignung werden geprüft. Tatsächliche Nutzung und unbrauchbarer Abfall werden getrennt erfasst.
Planen wir passend zu Ihren Türen
Nennen Sie Breite, Länge und Dicke Ihrer größten Tür beziehungsweise Platte, das Verfahren, die Monatsproduktion, verfügbare Folienbreiten und Möglichkeiten zum Längsteilen. Bei eigener Profilummantelung geben Sie auch den Streifenbedarf an. Gemeinsam planen wir Tischmaße und Folienaufteilung.