


Folierte Möbelfronten herstellen
PRODUKTIONSABLAUF · 4 WICHTIGE SCHRITTE
Folierte Möbelfronten herstellen
Vom Klebstoffauftrag bis zur Beschichtung mit geeigneter PVC- oder PET-Folie.
Dieser Ratgeber erläutert Klebstoffauftrag, Ablüften, Positionierung auf Auflagen und Folienbeschichtung.
Klare Abläufe für effiziente Produktion.
4 wichtige Schritte
SCHRITT 1 / 4
Klebstoffauftrag
Ein gleichmäßiger Klebstoffauftrag ist entscheidend für Haftung, Belastbarkeit und Nutzungsdauer der Beschichtung.
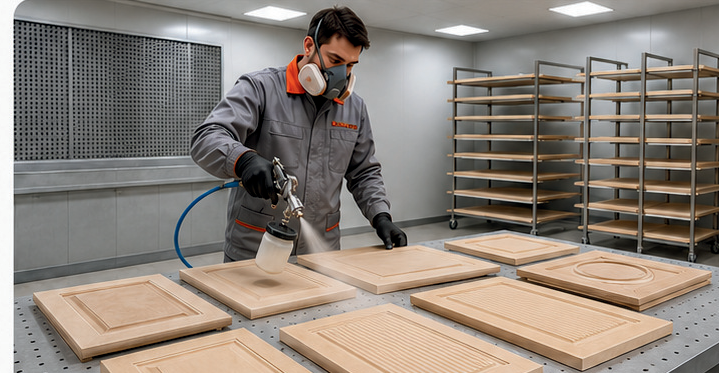
Bereich für den Klebstoffauftrag
Ein geeigneter separater Spritzbereich mit passender Absaugung erleichtert saubere und kontrollierte Arbeitsabläufe.
Arbeitsschutz
Absaugung, Lüftung und persönliche Schutzausrüstung müssen zum Klebstoff und Verfahren passen. Maßgeblich sind Sicherheitsdatenblatt und betriebliche Gefährdungsbeurteilung.
Klebstoffqualität
Wählen Sie einen Klebstoff, der für Folie, Träger und Prozessbedingungen geeignet ist. Seine Eigenschaften beeinflussen die Beschichtungsqualität direkt.
Spritzpistole und Düse
In der Praxis kommen unter anderem Düsen von 1,4–1,8 mm vor. Die passende Größe und Einstellung sind mit dem Klebstofflieferanten abzustimmen.
Gleichmäßiger Auftrag
Flächen, Profile und zu beschichtende Kanten gleichmäßig nach Klebstoffvorgabe benetzen.
Zu viel Klebstoff
Ein übermäßiger Auftrag kann eine ungleichmäßige Schicht bilden, die sich nach dem Beschichten abzeichnet.
Zu wenig Klebstoff
Ein unzureichender Auftrag kann die Haftung und Nutzungsdauer der Beschichtung beeinträchtigen.
Oberfläche prüfen und reinigen
Werkzeugspuren, Wellen und Bearbeitungsfehler vorab korrigieren. Die Fläche muss sauber sein. Nach dem Ablüften erneut auf Rauheit und Ansammlungen prüfen; notwendige Nacharbeit und staubarme Reinigung nach Material- und Klebstoffvorgabe ausführen.
Zweiter Auftrag bei Bedarf
Falls erforderlich und vom Klebstoffsystem vorgesehen, kann nach dem Ablüften ein weiterer Auftrag erfolgen.
SCHRITT 2 / 4
Warten und Ablüften nach dem Klebstoffauftrag
Die Fronten werden unter geeigneten Umgebungsbedingungen abgelüftet. Dauer und Pressbereitschaft hängen von Temperatur, Luftbewegung und Klebstoffsystem ab.
Ablüftzeit
Die vom Klebstoffhersteller vorgesehene Ablüftung und Verarbeitungszeit einhalten. Temperatur und Umgebungsbedingungen berücksichtigen.
Ablagegestelle
Fronten geordnet und ohne gegenseitigen Kontakt ablegen, um die Oberfläche zu schützen.
Arbeitsplatzplanung
Zugang, Folienabrollung sowie Be- und Entladeflächen freihalten. Gestelle so aufstellen, dass sie den Ablauf nicht behindern.
Oberfläche kontrollieren
Nach dem Ablüften auf Ansammlungen, Rauheit und unerwünschte Spuren prüfen.
Letzte Vorbereitung
Die Fronten vor dem Beladen nochmals prüfen. Erforderliche Nacharbeit und Reinigung gemäß Material- und Klebstoffvorgaben ausführen.
Nächster Schritt
Pressbereite Fronten für die Folienbeschichtung auf geeigneten Auflagen positionieren.
SCHRITT 3 / 4
Auf Auflagen positionieren
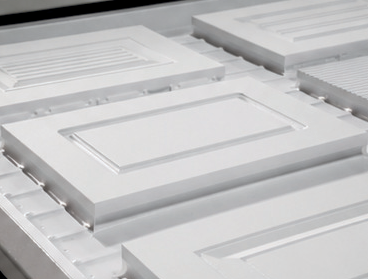
Nach Ablüftung und Oberflächenkontrolle werden die Fronten mit passenden Abständen auf Auflagen angeordnet. Das erleichtert insbesondere das Anlegen der Folie um die Kanten.
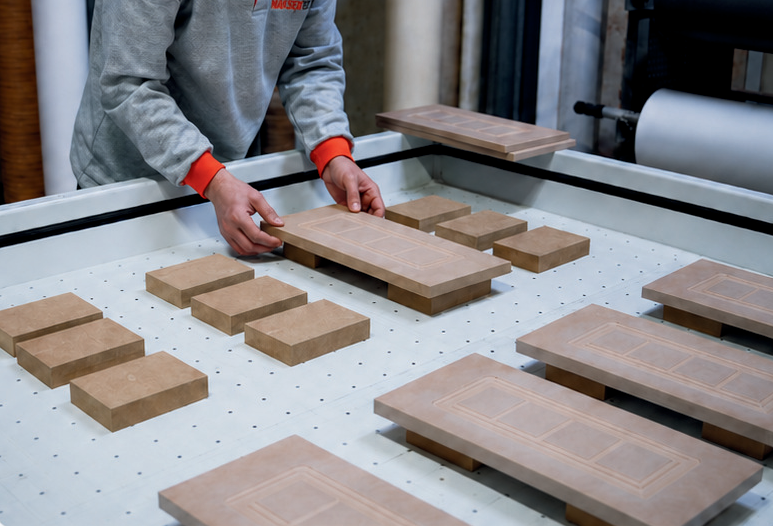
Auflagen passend auswählen
Ein Praxisbeispiel sind Auflagen von 80 × 150 mm bei 28 mm Höhe. Größe und Anordnung müssen zum Werkstück passen.
Auflagen für die Kantenummantelung
Für die Kantenummantelung werden die Fronten erhöht aufgelegt, damit die Folie um die Kanten gezogen werden kann.
Abstand zwischen den Teilen
Als Orientierung für Kantenummantelung werden 40–75 mm Abstand genannt. Folienstärke und Profilgeometrie bestimmen den tatsächlich geeigneten Abstand.
Ohne Kantenbeschichtung
Wenn ausschließlich die Fläche beschichtet wird, können geeignete Teile je nach Verfahren direkt auf dem ebenen Tisch liegen.
Freiraum ohne Kantenummantelung
Etwa 10 mm Abstand kann bei passenden Anwendungen ausreichen. Die konkrete Anordnung wird durch Versuche geprüft.
Gleichmäßige Belegung
Teile geordnet verteilen und unnötige Leerflächen vermeiden, um den Folienverbrauch zu begrenzen.
SCHRITT 4 / 4
Folie auflegen, erwärmen und unter Vakuum pressen
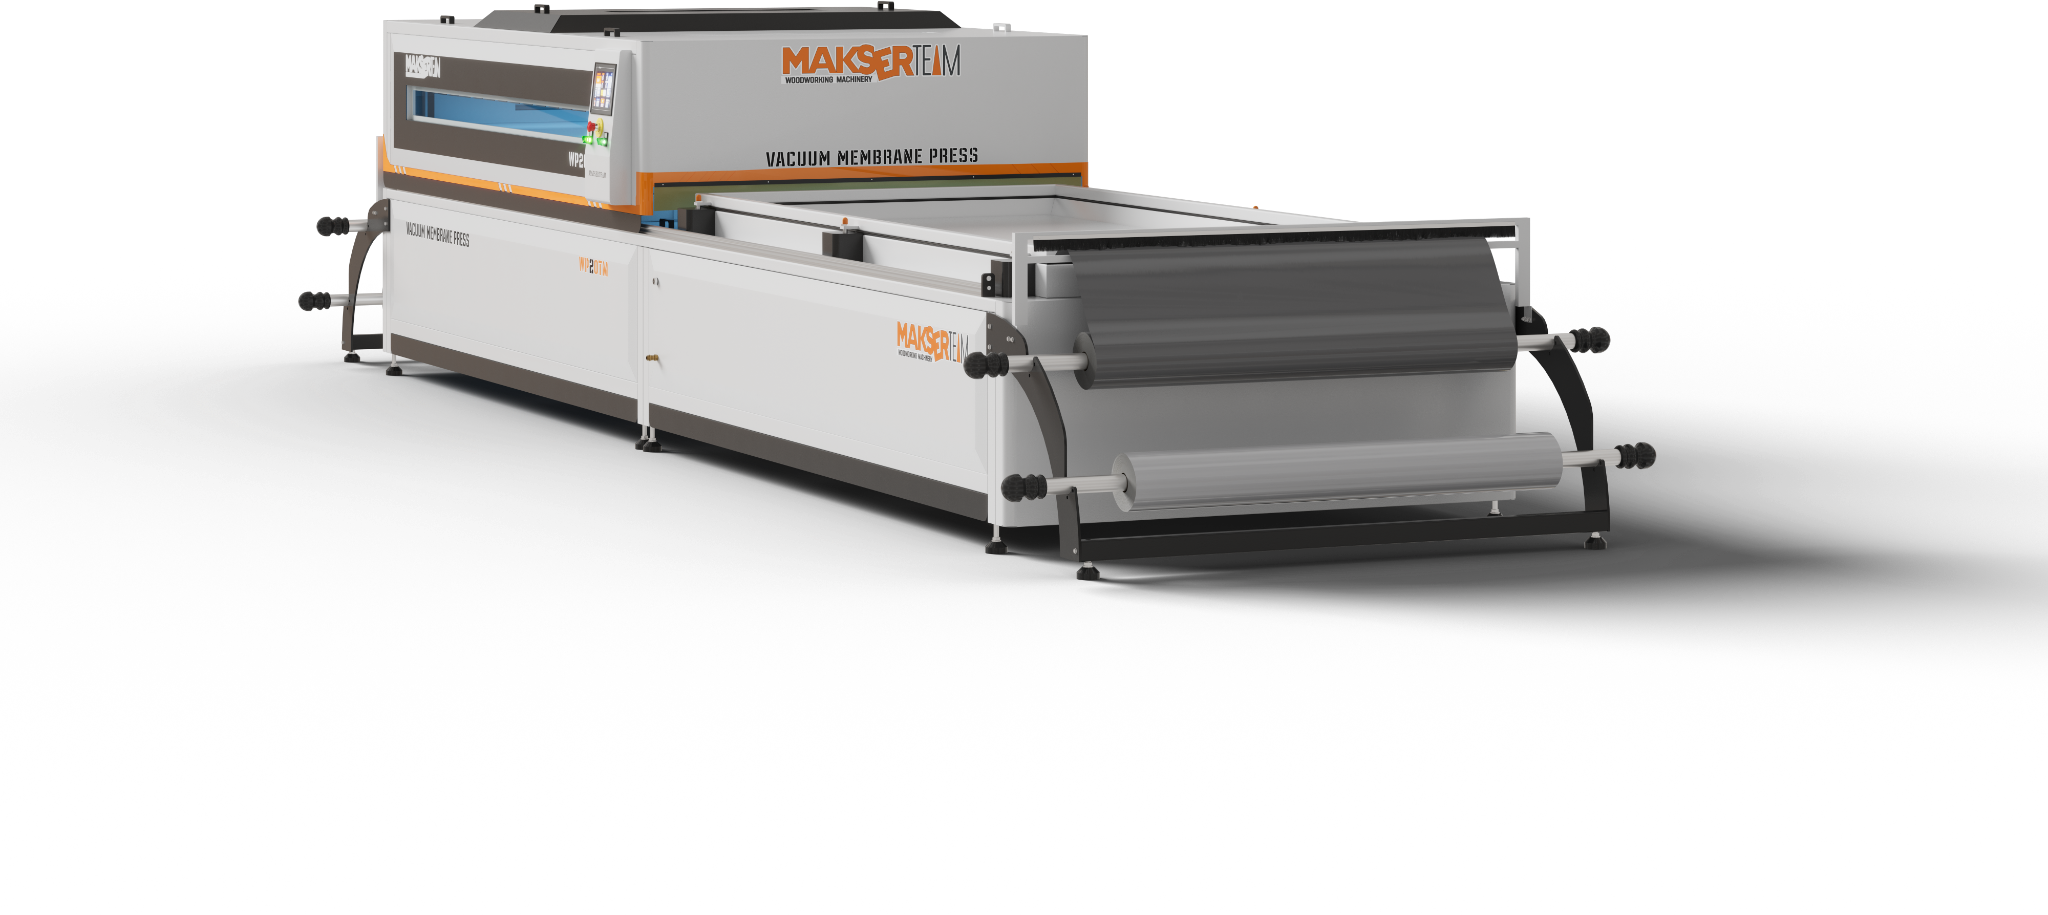
Geeignete PVC- oder PET-Folie gleichmäßig über Teile und Rahmen legen. Die Heizeinheit in Arbeitsposition bringen und die Folie kontrolliert erwärmen.
Temperatur, Dauer und Haltezeit beeinflussen Haftung und Oberflächenqualität unmittelbar.
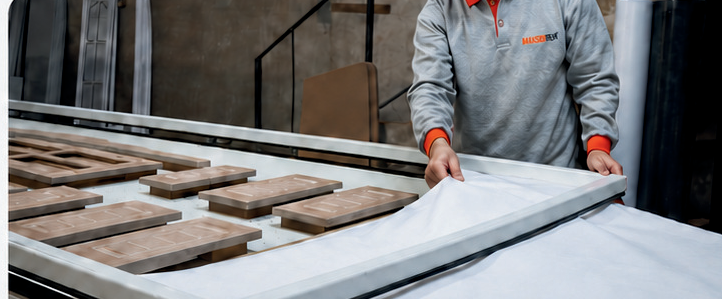
Folie auflegen
Die Folie gleichmäßig und faltenfrei über dem Arbeitsbereich positionieren.
Ersteinrichtung im manuellen Betrieb
Geeignete Einstellungen anhand von Materialdaten, Maschinenanleitung und Musterversuchen ermitteln. Bestätigte Werte können anschließend in die automatische Ablaufsteuerung übernommen werden.
Passende Temperatur
Das Erwärmungsverhalten der Folie beobachten und die Verarbeitungsbedingungen nach Lieferantenvorgabe prüfen. Eine glatte Oberfläche allein ersetzt keine Temperatur- und Prozesskontrolle.
Vorwärmen
Bei kalter Maschine kann ein Vorwärmen sinnvoll sein. Die im Ausgangsleitfaden genannten 30–60 Sekunden sind ein Beispiel; maßgeblich sind Maschinenanleitung und tatsächlicher Zustand.
Vakuumpressen und Haltezeit
Nach dem Anlegen der Folie kann eine definierte Halte- und Kühlphase die Verbindung stabilisieren. Die genannten 30–45 Sekunden sind ein Orientierungswert und müssen für Material und Klebstoff geprüft werden.
Worauf ist zu achten?
Zu hohe Temperaturen können dünne Folien beschädigen oder verformen. Zu früher Vakuumstart oder unzureichende Klebstoffaktivierung können die Haftung beeinträchtigen.
ERGEBNIS UND QUALITÄT
Endergebnis und Oberflächenqualität
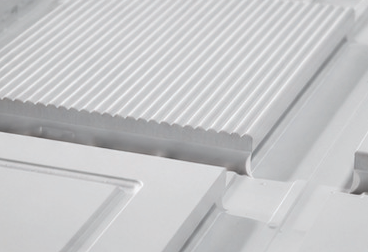
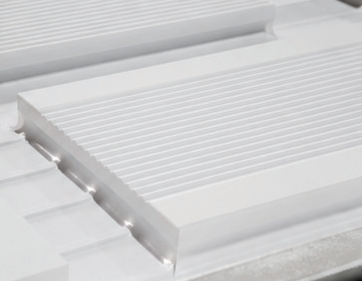
Passender Klebstoff, saubere Vorbereitung, kontrollierte Ablüftung, geeignete Anordnung sowie abgestimmte Wärme- und Vakuumparameter bilden gemeinsam die Grundlage für eine gleichmäßige Oberfläche.
Glatte Oberfläche
Ein abgestimmter Prozess unterstützt saubere und gleichmäßige Oberflächen.
Saubere Kantenummantelung
Passende Vorbereitung und Parameter unterstützen eine gleichmäßige Verklebung an den Kanten.
Klare Profildetails
Geeignete Folie und Prozessführung erhalten die Konturen des Designs.
Zuverlässige Haftung
Passender Klebstoff und richtige Aktivierung unterstützen eine dauerhafte Verbindung.
Saubere Verarbeitung
Oberflächenvorbereitung und kontrollierter Auftrag bestimmen das Erscheinungsbild mit.
Hochwertiges Endprodukt
Die Kontrolle jedes Arbeitsschritts unterstützt gleichbleibende Produktqualität.
ORIGINALRATGEBER
Originaldokument als PDF verfügbar.
Das verlinkte Original-PDF ist auf Englisch. Prozesswerte sind Orientierungen und müssen mit den aktuellen Material- und Maschinenangaben abgeglichen werden.