


عملية إنتاج واجهات الممبران
عملية الإنتاج · 4 مراحل أساسية
واجهات الممبران عملية الإنتاج
العملية خطوة بخطوة، من تطبيق اللاصق إلى التغليف برقائق PVC أو PET.
يوضح هذا الدليل مراحل تطبيق اللاصق والانتظار والتجفيف ووضع القطع على الدعامات وتغليفها بالرقائق.
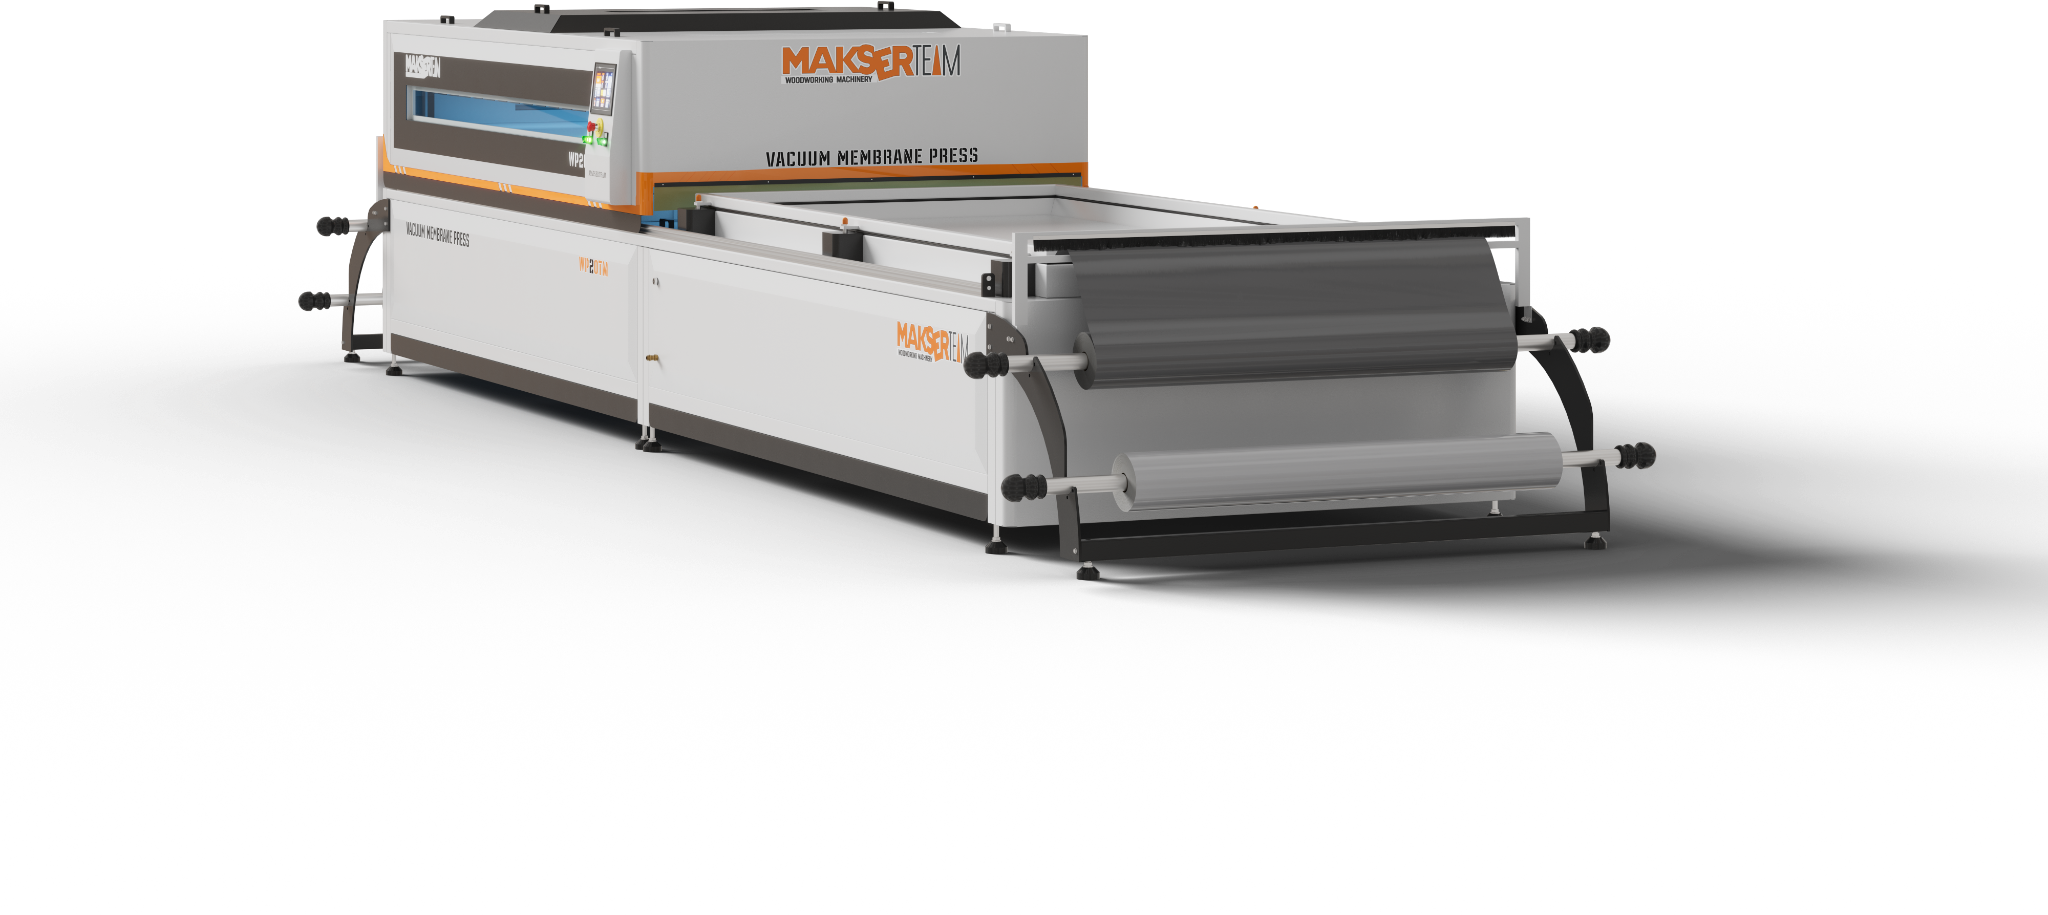
عملية أوضح وإنتاج أكثر كفاءة.
4 مراحل أساسية
الخطوة 1 / 4
تطبيق اللاصق
يُعد تطبيق اللاصق بالتساوي على أسطح الواجهات مرحلة أساسية لتحقيق العمر الطويل والمتانة وقوة الالتصاق العالية.
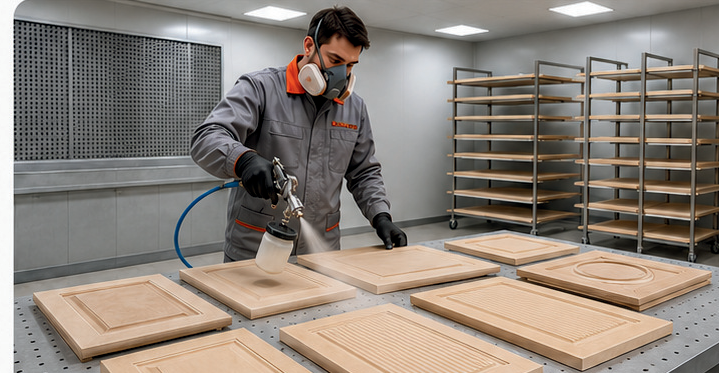
منطقة تطبيق اللاصق
في المنشآت التي تسمح بذلك، توفر منطقة منفصلة وجيدة التهوية لتطبيق اللاصق بيئة عمل أكثر تنظيماً ونظافةً وتحكماً.
السلامة المهنية
استخدام المشغل لقناع مناسب وتوفير تهوية كافية للمكان أمران مهمان لصحة العاملين.
جودة اللاصق
تؤثر جودة اللاصق مباشرة في جودة التغليف. ويجب اختيار اللاصق المناسب للمنتج وظروف التطبيق.
اختيار مسدس الرش والفوهة
تُستخدم عادة فوهات بمقاس 1.4–1.8 مم. ويجب الرجوع إلى المورّد لتحديد المقاس الأنسب لنوع اللاصق المستخدم.
التطبيق الصحيح
يجب تطبيق اللاصق بالتساوي على السطح والتفاصيل المشكلة والحواف.
الإفراط في تطبيق اللاصق
يشكّل اللاصق الزائد طبقة على السطح قد تظهر بعد التغليف بالرقائق وتؤثر سلباً في المظهر.
عدم كفاية اللاصق
تقلل كمية اللاصق غير الكافية قوة الالتصاق، وقد تقصّر عمر التغليف.
فحص السطح وتنظيفه
يجب أن تكون الأسطح نظيفة، وأن تُعالج مسبقاً آثار أدوات القطع وتموجات CNC وأخطاء التصميم والعيوب المشابهة. ويُعاد الفحص بعد جفاف اللاصق. وإذا ظهرت طبقات أو خشونة، تُعالج بصنفرة يدوية خفيفة وتنظيف بالهواء.
تطبيق طبقة ثانية (اختياري)
عند الحاجة، وإذا كان نظام اللاصق يسمح بذلك، يمكن تطبيق طبقة ثانية بعد جفاف الأولى.
الخطوة 2 / 4
الانتظار والتجفيف بعد تطبيق اللاصق
بعد تطبيق اللاصق، تُترك الواجهات لتجف في ظروف بيئية مناسبة. وقد تختلف مدة الجفاف حسب درجة حرارة المكان وحركة الهواء ونظام اللاصق المستخدم.
مدة التجفيف
يجب ترك الواجهات مدة كافية حتى يستقر اللاصق على السطح. وقد تختلف المدة حسب درجة حرارة المكان ونظام اللاصق المستخدم.
رفوف الانتظار
يجب ترتيب الواجهات على الرفوف بشكل منظم. ويساعد وضع القطع دون تلامس في الحفاظ على جودة السطح.
تخطيط مساحة العمل
ينبغي مراعاة مسارات المشغل ومساحة سحب الرقائق وفراغات التحميل. وتوضع الرفوف على مسافة لا تعوق سير العمل.
فحص السطح
يجب فحص أسطح الواجهات بعد التجفيف. وينبغي ألا تظهر عليها طبقات متراكمة أو خشونة أو آثار غير مرغوبة.
التحضير النهائي
تُفحص الواجهات للمرة الأخيرة قبل وضعها في الماكينة. ويمكن عند الحاجة إجراء صنفرة يدوية خفيفة وتنظيف بالهواء.
المرحلة التالية
توضع الواجهات الجافة على الدعامات لتجهيزها لعملية التغليف برقائق PVC أو PET.
الخطوة 3 / 4
الوضع على الدعامات
بعد التجفيف والفحص النهائي للسطح، توضع الواجهات على دعامات طاولة العمل بمسافات مناسبة. ويساعد هذا الترتيب الرقائق على الالتفاف حول القطعة بشكل أفضل، خصوصاً عند الحواف.
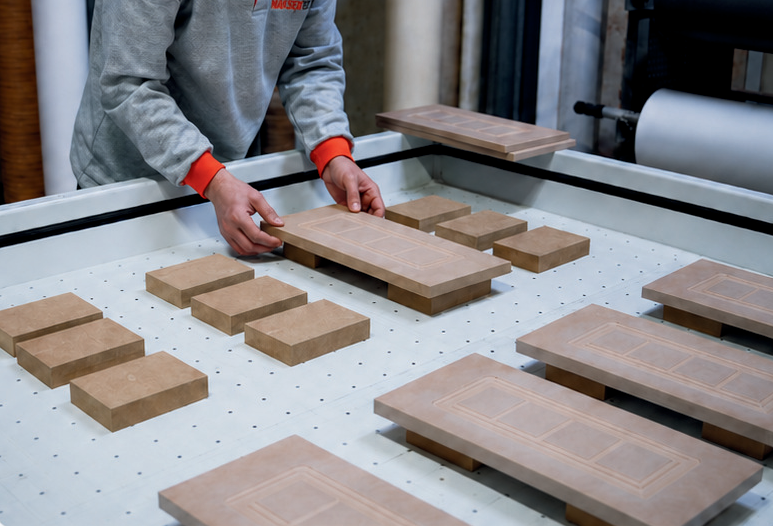
مقاس الدعامة الموصى به
تُستخدم عادة دعامات بارتفاع 28 مم وأبعاد 80 × 150 مم.
الدعامات لتغليف الحواف
توضع الواجهات المطلوب تغليف حوافها على الدعامات لتسهيل التفاف رقائق PVC أو PET حول الحواف.
المسافة بين القطع
يُوصى بمسافة 40–75 مم في تطبيقات تغليف الحواف. وقد تختلف المسافة حسب سماكة الرقائق والتصميم.
عند عدم تغليف الحواف
لا يلزم استخدام الدعامات في التطبيقات التي لا تتطلب تغليف الحواف. ويمكن وضع القطع مباشرة على طاولة العمل المستوية.
المسافة الدنيا
غالباً ما تكفي مسافة تقارب 10 مم في التطبيقات التي لا تتطلب التفاف الرقائق حول الحواف.
الترتيب المتوازن
يجب توزيع القطع بتوازن وانتظام لتجنب الفراغات غير الضرورية على الطاولة وتقليل هدر رقائق PVC قدر الإمكان.
الخطوة 4 / 4
فرد رقائق PVC أو PET والتسخين والفاكيوم
تُفرد رقائق PVC أو PET بشكل منتظم فوق الواجهات وتُسحب فوق الإطار. ثم تُحرّك وحدة التسخين إلى موضع العمل لتسخين الرقائق بصورة متحكم بها.
تؤثر درجة الحرارة المناسبة والمدة الصحيحة والانتظار المضبوط مباشرة في جودة التغليف وعمر المنتج.
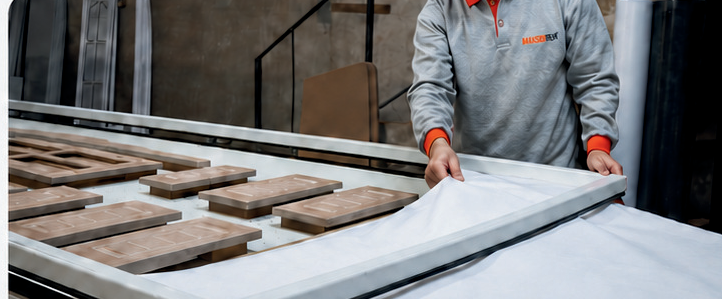
فرد الرقائق
يجب فرد رقائق PVC أو PET على طاولة العمل بالتساوي ودون تجاعيد.
الضبط الأولي: الوضع اليدوي
في التطبيقات الأولى، تُراقب يدوياً درجة الحرارة التي تبلغ عندها الرقائق التمدد الكافي. ويمكن إدخال هذه القيم في الإعدادات التلقائية لإجراء الكبس آلياً.
الحرارة المناسبة
تتموج الرقائق أولاً عند تسخينها، وعندما يصبح سطحها منتظماً ومستقراً تكون جاهزة للفاكيوم.
التسخين المسبق
في الأيام الباردة، يمكن عند بدء العمل تسخين الطاولة ووحدة التسخين مسبقاً وهما فارغتان لمدة تقارب 30–60 ثانية.
الفاكيوم والانتظار
يمكن إيقاف التسخين بعد الفاكيوم، وترك المنتجات في الداخل لمدة تقارب 30–45 ثانية للمساعدة على تحسين الالتصاق.
نقاط ينبغي مراعاتها
قد تسبب الحرارة الزائدة احتراقاً أو تشوهاً، خصوصاً في الرقائق الرقيقة. وقد يؤثر تطبيق الفاكيوم مبكراً جداً سلباً في متانة الالتصاق بمرور الوقت.
النتيجة والجودة
النتيجة النهائية وجودة السطح
يسهم اللاصق المناسب وتحضير السطح والتجفيف المضبوط والترتيب الملائم ومعلمات الحرارة والفاكيوم الصحيحة معاً في تحقيق جودة سطح عالية. والنتيجة منتجات ناعمة ومتجانسة وجذابة المظهر.
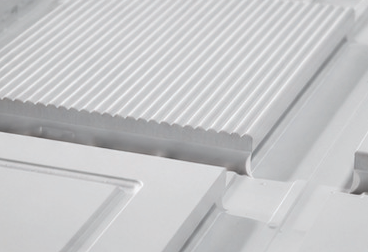
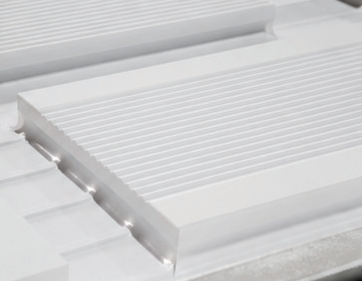
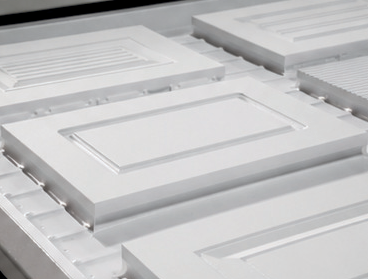
سطح ناعم
تتيح العملية الصحيحة الحصول على سطح متجانس ونظيف وجذاب.
التفاف صحيح حول الحواف
يوفر التحضير والضبط المناسبان تغليفاً متوازناً وقوياً للحواف.
تفاصيل بروفيل واضحة
تحافظ تفاصيل التصميم والنقوش على وضوحها بعد التغليف.
قوة التصاق عالية
يسهم اللاصق المناسب والإدارة الصحيحة للحرارة في أداء التصاق طويل الأمد.
تنفيذ متقن
تحضير السطح والتطبيق المضبوط مهمان للحصول على مظهر نهائي متقن.
منتج نهائي عالي الجودة
تؤدي الإدارة الصحيحة لجميع المراحل إلى نتائج جيدة تدعم رضا العميل.
احتفظ بالدليل
الدليل نفسه بصيغة PDF قابلة للتنزيل.
اطّلع على دليل MakserTeam لإنتاج واجهات الممبران المكوّن من ست صفحات، أو شاركه مع عملائك.